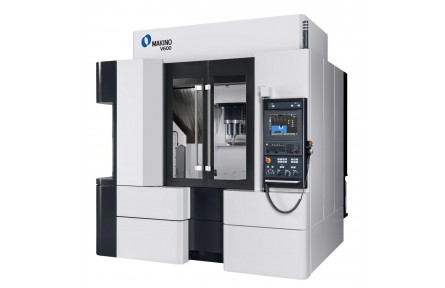

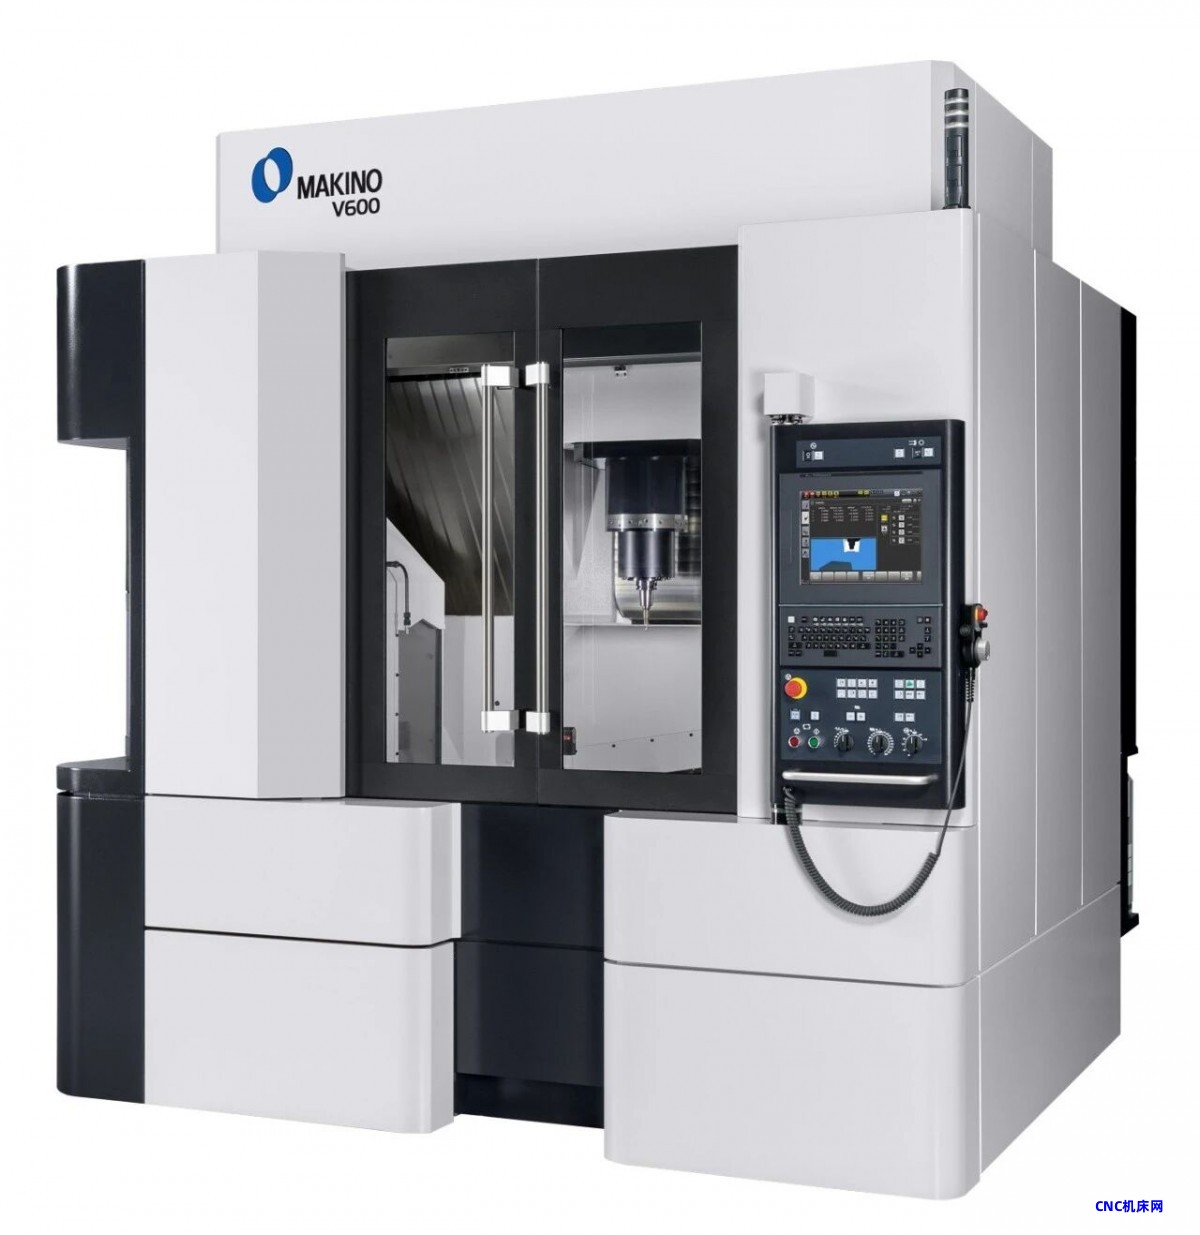
日本牧野铣床制作所(Makino)发售了面向模具加工的立式加工中心“V600”,这是对其主力系列的更新换代。可以确定的是,V600扩大了可加工模具的尺寸范围,能否替代手工抛光,则要看用户现场的验证结果。 据报道,这款机型可以把从切削钢材到最后抛光的工序集中到1台设备上,而最后的抛光过去由熟练技师手工完成。不过,该公司的官方资料没有说明手工抛光时间可缩短多少,也没有公布表面粗糙度数据。 |
要点
•是什么:2026年10月23日发售立式加工中心“V600”。这是累计销售约3000台的“V56”系列的更新机型,在日本国际机床展(JIMTOF2026)上首次公开
•变在哪:最大承载质量从800千克提高到1200千克,加工区域扩大38%,同时占地面积减少23%
•技术核心:针对发热和温度变化采取多重措施,使机床在长时间运行中仍能保持稳定精度
•看点:据报道,最后的抛光也能由机床完成。官方发布强调提升表面品质,但没有提及抛光
•关键问题:在同一副模具上,手工抛光时间实际能减少多少
累计售出约3000台的主力系列换代,应对更大型的模具
牧野铣床制作所于2026年10月23日开始销售立式加工中心“V600”。
该机型是对“V56”系列的更新,V56系列自发售以来累计销售约3000台。V600在10月26日至31日于东京国际展览中心(Tokyo Big Sight)举办的JIMTOF2026上首次公开。
据报道,该公司以汽车零部件模具厂商为主要对象,目标是年销售200台。
V600看来不太像进入新市场的机型,更像是把V56系列的客户基础延续到下一代的产品。
不过,V56系列的销售周期和最近的年销量都没有公布,无法判断年销200台这一目标是高是低。
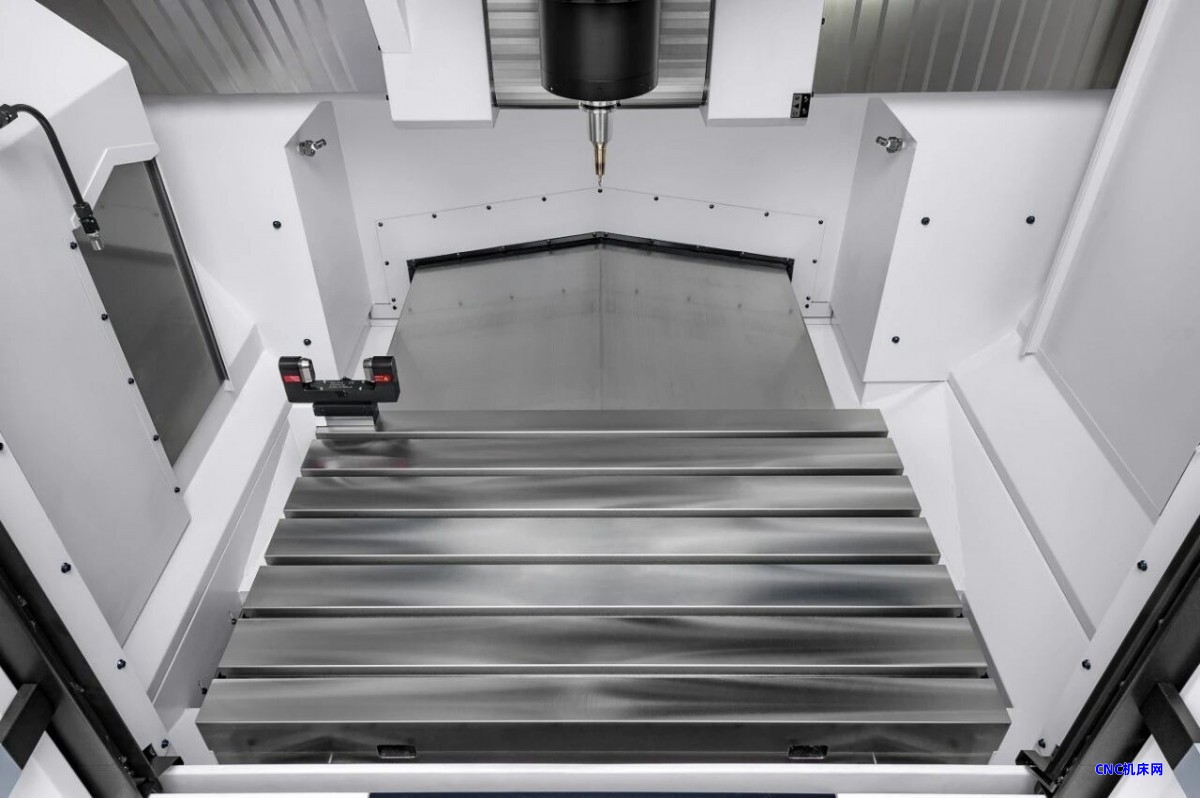
变化最直观的是尺寸。最大承载质量从上一代“V56i”的800千克增至1200千克,增加五成,加工区域扩大38%。
各轴行程为1050×650×450毫米,最大工件尺寸为宽1050毫米、深770毫米、高450毫米。
在扩大加工范围的同时,占地面积减少了23%。
据该公司介绍,刀库改为向机床后方延伸的结构,无论刀具数量是标准的20把还是60把,机床宽度都保持2.7米不变。
模具变大,调整结果不能因人而异:开发背后的两项需求
该公司在发售公告中说明,模具加工现场的工件正趋向大型化、复杂化,同时要求调整作业的结果不因操作者而异,成品保持一致。在这样的背景下,现场需要稳定的加工品质,也需要应对自动化和节省人力。
大型化方面,该公司的销售人员解释说,汽车厂商减少零件数量、推进一体化,用来制造这些零件的模具也有变大的趋势。
提高承载质量,针对的正是这一需求。
模具制造的最后阶段有一道抛光工序。模具表面会转印到产品表面,因此需要去除切削痕迹,完成表面精修。
据报道,V600通过提高加工精度,让过去由熟练技师手工完成的抛光也能由机床完成,从切削钢材到最后抛光都可以集中到1台设备上。
据称,在JIMTOF现场,这一点已经带来了希望减少抛光工时的客户洽谈。
不过,该公司的发售公告和产品页面中都没有“抛光”一词。
官方资料明确表述的是“高精度、高表面质量”,替代抛光的说法仍停留在报道的范围内。
抑制热位移和加工面条纹,对减少抛光的作用尚未验证
该公司列为第一大特点的,是在不受温度环境影响的长时间运行中保持稳定的加工精度。
具体做法是调整冷却方式,抑制机床自身发热带来的精度变化,并用“eSTABILIZER”应对安装环境温度变化引起的机床姿态变化。
特殊规格的“床身与立柱稳定装置”则在铸件内部注入专用液体,抑制热引起的位移。
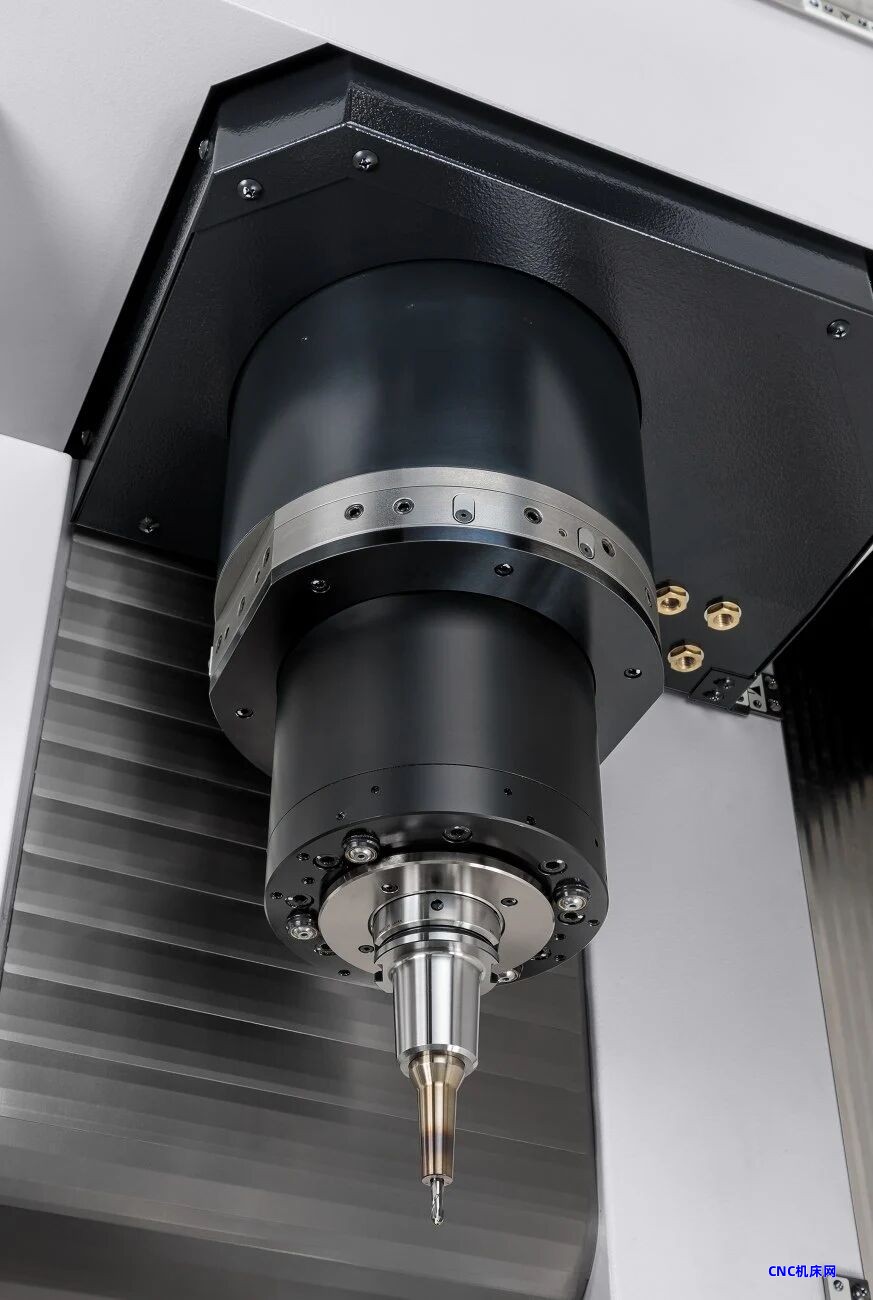
转速为20000转/分的新主轴,据该公司介绍,在保持与过去相同的输出功率和扭矩的同时实现了轻量化和小型化,发热大幅减少。
该公司称,管理主轴和进给轴温度的装置,功耗从8.3千瓦降至1.6千瓦,减少81%。
加工面方面,该公司表示,通过改进进给轴的机构和控制,轴反转时在加工面上留下的条纹比上一代减少。
新的“Super GI.6控制”,可以更细致地设定决定精度与运行时间平衡的加工模式。
JIMTOF现场展示了用V600加工的人形机器人外壳面板用树脂模具样件。
据报道,该样件特意使用13把精加工刀具,不同刀具加工区域之间的加工面接刀台阶为2.3微米,形状精度在5微米以下。加工中使用了测量刀具形状并补偿误差的功能。
不过,这些数值反映的是跨刀具加工的衔接情况,并不直接代表表面粗糙度或手工抛光时间。
模具精加工往往耗时很长,抑制热位移可能有助于减少手工抛光。
但这只是本文的判断。热对策、进给轴控制、刀具误差补偿各自对减少手工抛光的贡献,现有资料无法分别判断。
选型前先确认尺寸和特殊规格
V600可能适合这样的现场:加工的模具在最大工件1050×770×450毫米、1200千克的范围内,并且各品种的成品偏差或长时间运行时的精度变化已成为难题。
机床所需占地尺寸为3760×4380毫米,占地面积约16.5平方米,高2925毫米,质量12400千克。
占地面积减少23%是与上一代比较的结果,设备进场路线和地面承重还需要另行确认。
自动化也无法靠标准规格全部实现。
机器人用闸门是特殊规格。切削液容量从430升增至580升,也只有在选配提升式排屑器时才能实现。
要估算自动化的效果,需要看包含所需规格在内的配置和价格。所查阅的发布资料和产品页面中没有标明价格。
投入使用后该测的是同一副模具的手工抛光时间
日本模具行业在价格上难以与中国、韩国厂商抗衡,用数字证明品质的做法正在扩大。
2026年的一项行业调查显示,在173家受访企业中,无论是计划购置还是已经采用的设备,测量仪器都超过了机床。
在这一趋势下,手工工序能减少到什么程度,也成为需要回答的问题。
现有资料无法判断手工抛光的缩减率、可达到的表面粗糙度、对镜面和较深形状的适用范围,以及优先精度时的加工时间。
该看的数字不是销量,而是同一副模具在设备投入使用前后的对比。
在手工抛光时间、表面粗糙度、形状精度、总加工时间公布之前,把V600定位为“有可能减少手工精修的V56系列的换代机型”,而不是“已替代抛光的机床”,更为妥当。 |