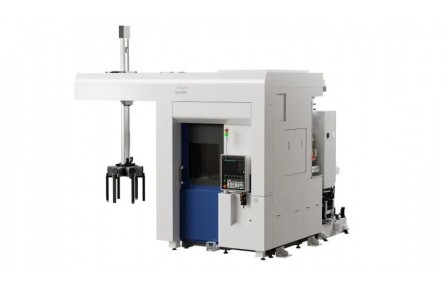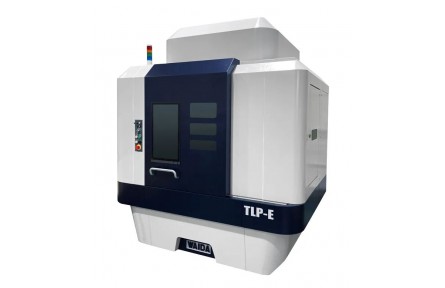

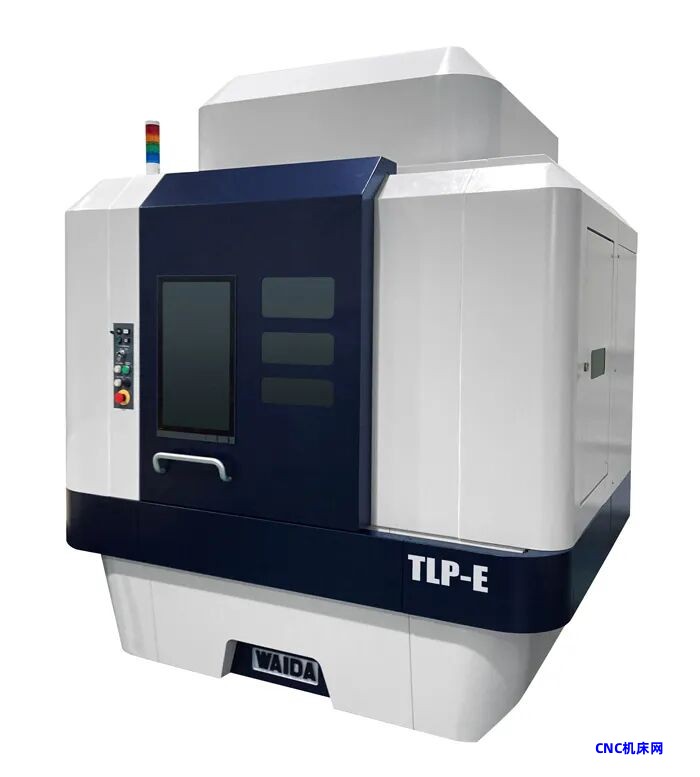
日本精密磨床厂商和井田制作所,开发出该公司首台激光加工机“TLP-E”,旨在用非接触激光完成砂轮难以覆盖的精加工,对象是金刚石、硬质合金这类又硬又脆的材料,以及复杂形状的表面。竞争力的关键可能不只在设备本身,更在于能否针对不同材料建立最佳激光照射参数,并稳定复现。需要先厘清阶段:这是面向产品化的实验机,将在10月26日开幕的日本国际机床展(JIMTOF2026)以参考展品形式展出,产品化要等数年之后,并非上市销售。 |
要点
• 和井田制作所开发出自家首台激光加工机<em class="wx_search_keyword" style="-webkit-tap-highlight-color: rgba(0, 0, 0, 0); margin: 0px; padding: 0px; outline: 0px; max-width: 100%; box-sizing: border-box !important; overflow-wrap: break-word !important; display: inline-block; vertical-align: super; font-size: 10px; width: 1.2em; height: 1.2em; mask-position: 50% 50%; mask-repeat: no-repeat; mask-size: 100%; background-color: rgb(87, 107, 149); mask-image: url("data:image/svg+xml,%3csvg width='12' height='12' viewBox='0 0 12 12' fill='none' xmlns='http://www.w3.org/2000/svg'%3e%3cpath fill-rule='evenodd' clip-rule='evenodd' d='M7.60772 8.29444C7.02144 8.73734 6.29139 9 5.5 9C3.567 9 2 7.433 2 5.5C2 3.567 3.567 2 5.5 2C7.433 2 9 3.567 9 5.5C9 6.28241 8.74327 7.00486 8.30946 7.5877C8.3183 7.59444 8.3268 7.60186 8.33488 7.60994L10.4331 9.70816L9.726 10.4153L7.62777 8.31704C7.62055 8.30983 7.61387 8.30228 7.60772 8.29444ZM8 5.5C8 6.88071 6.88071 8 5.5 8C4.11929 8 3 6.88071 3 5.5C3 4.11929 4.11929 3 5.5 3C6.88071 3 8 4.11929 8 5.5Z' fill='%23576B95'/%3e%3c/svg%3e");">“TLP-E”,用于金刚石、硬质合金等高硬度、复杂形状工件(加工对象)的非接触抛光。现阶段是面向产品化的实验机,将在JIMTOF2026参考展出,产品化预计在数年之后,并非上市销售
• 竞争力的关键可能更多在设备之外,即能否针对不同材料掌握最佳激光照射参数,并稳定复现。光源采用半导体激光器,目前在试用多台振荡器,这被视为摸索照射参数的过程
• 激光抛光有望替代依赖熟练工的手工抛光,以及利用化学反应去除表层的化学抛光。但热影响的控制、针对不同材料重新设定参数、以及激光无法到达部位的形状限制,是即便导入也依然存在的课题
• 把激光加工机培育成继主力的刀具用、模具用磨床之后的“第三大支柱”,是公司的目标。但性能数值与业务规模均未公布,相对磨削是否具备优势,目前无法判断
磨削难以覆盖的精加工,和井田为何引入另一种加工原理
以砂轮接触工件进行磨削,是金属精加工的主要方式之一。但金刚石、硬质合金、陶瓷这类又硬又脆的材料,接触容易造成崩缺或开裂;对于带有细微凹凸的复杂结构,还可能存在砂轮无法接触的区域。对这些单靠磨削难以收尾的工序,视用途而定,一直依赖工人的手工抛光,或利用化学反应去除表层的化学抛光。
然而两者都有短板。手工抛光把质量压在熟练工的手艺上,在生产率和自动化上存在瓶颈;化学抛光要用药液,排水处理等环境负担随之而来。和井田制作所着眼于非接触加工,用意可读作填补这块空白。
该公司是一家技术开发型厂商,专做把硬而脆的特殊材料(硬质合金、陶瓷、烧结金刚石等)加工到微米乃至纳米(十亿分之一米)精度的机床。在磨削刀具可转位刀片的磨床上,全球竞争对手只有数家;在精加工精密模具的轮廓磨床上,竞争对手仅一家,和井田在这些细分市场占据领先份额。如今它想在用接触式磨削筑起的这一地位之上,叠加非接触激光这另一种加工原理。
开发出的TLP-E就是第一步。光源采用半导体激光器,定位为面向产品化的实验机。它不是当下要上市的产品,而处于以数年后产品化为目标的开发阶段。所谓继刀具用、模具用磨床之后的第三大支柱,目前只是公司的目标,而非实绩。
原理是“熔化再抚平”:分清能用的条件与仍存的课题
激光抛光是以适当参数照射工件,使表层轻微熔化或气化,从而实现表面平滑化。由于不像砂轮那样物理接触,便于避开与砂轮的干涉;在激光能照射到的范围内,对复杂形状的适应余地也随之扩大。它有望让手工抛光实现自动化,也有望做到不使用药液的精加工。这就是非接触这一原理带来的好处。
不过,好处与课题要分开看。激光抛光能否实用化,取决于其表面粗糙度、形状精度、处理时间、良率和成本,能否达到替代手工抛光或化学抛光所需的水平。另一方面,也有一些即便替换也消不掉的课题。既然是靠热熔化表层,关键问题之一,就是能否将热影响导致的表层微小变质控制在可接受范围内;由于每种材料的最佳激光条件不同,仍需针对金刚石、硬质合金和陶瓷等不同材料重新设定参数;再加上对于存在遮挡、激光无法到达的部位,仍然难以加工。落地的核心,在于一边抑制热影响,一边稳定复现针对不同材料设定的照射参数。
TLP-E作为实验机试用多台振荡器,也被视为摸索照射参数(包括振荡器选型在内)的一环。至于具体改变哪些参数、如何评估,尚未公布。
胜负不在设备,而在针对不同材料的工艺参数
若把这次开发只当成一款新产品,就会看偏本质。激光抛光的高下,与其说取决于设备性能本身,不如说更多取决于能否针对不同材料掌握最佳照射参数、并稳定复现。即便是同一台设备,没有相应的工艺参数,也无法在不让脆性材料崩缺的前提下做出纳米级的平滑度。
由此产生一种竞争格局:越能快速复现针对不同材料的工艺参数,就越有可能帮助客户缩短量产准备和爬坡周期。这是一个不止于卖设备、工艺参数与相关诀窍可能持续创造价值的领域。和井田制作所已于2023年4月与日本东京大学启动激光抛光的共同研究,2026年4月又设立了面向下一代激光抛光技术的产学合作讲座。在推进设备开发的同时,与日本东京大学合作积累工艺参数和验证经验。
话虽如此,该公司在磨削中积累的硬质合金、金刚石加工经验,能否就此直接转化为激光抛光参数上的优势,尚未得到确认。接触与非接触之下,材料发生的现象并不相同。既有经验能发挥到什么程度,还要等实验机的验证。
能否成为“第三大支柱”,尚待观察:数值未公布
第三大支柱这一定位是公司的目标,作为报道来评判,材料还不够。能否直接向既有的刀具、模具客户横向推广,是与磨床相互竞争还是补足前后工序,针对不同材料的参数会不会成为难以模仿的进入壁垒,这些目前都未见披露。再加上表面粗糙度、加工时间、对象尺寸、与传统方法的差距、目标价格、业务规模等性能与业务数值也未公布。是否具备优势,眼下无从判断。包括用数年时间走到产品化期间、既有业务要如何支撑这段投入在内,评判都还在后头。
下一个看点:产品化之前要拿出什么
TLP-E仍是实验机,要看的是它能否在产品化之前证明技术已达到实用水平,并公布相应数据。焦点有三。
第一,热影响与参数的可复现性。能否在抑制变质层的同时,稳定做出纳米级平滑度;适用材料能否从金刚石、硬质合金进一步扩大,是落地的分水岭。
第二,相对手工抛光和化学抛光的具体优势,能在哪道工序、用哪些数字证明。只有在表面粗糙度、形状精度、处理时间、良率与成本上压过传统方法,替代才会成为现实。
第三,JIMTOF2026参考展出所得到的现场反馈。在已有激光加工厂商在场的情况下,能否把磨削中练就的精度与材料经验,转化为建立工艺参数的速度,将是差异化的关键。
磨床专业厂商迈向非接触原理的这一步能否长成第三大支柱,取决的不是设备有多新,而是能否驾驭热、稳定复现针对不同材料的照射参数。产品化之前所能拿出的工艺参数可复现性,才是检验这一步的试金石。 |