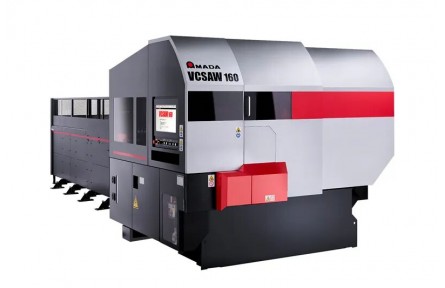

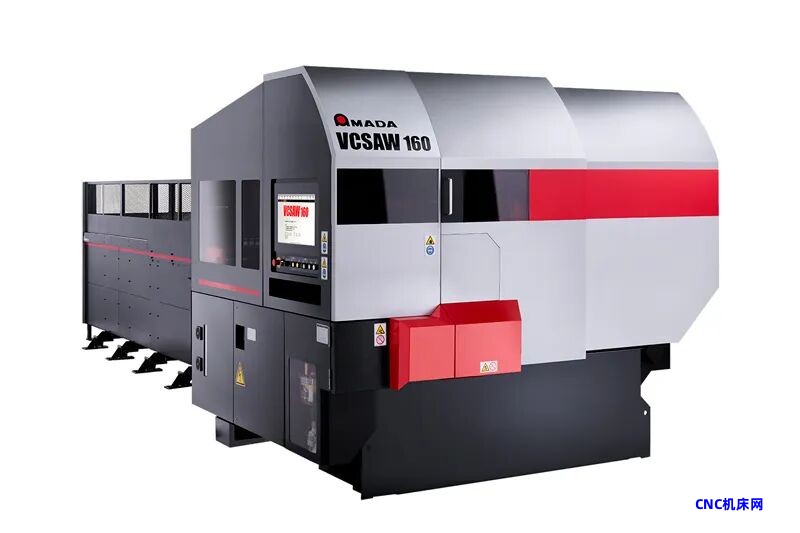
日本天田机械(Amada Machinery,神奈川县伊势原市,社长田所雅彦)于2026年9月15日推出面向小径钢材高速切割的立式带锯床新品“VCSAW-160”。该机把加工直径限定在160毫米以内,同时让带状锯条以每分钟最高300米运行,将切割速度提高到通用机型的约11.6倍。看点在于,该机不扩大对大径材的适应范围,而是聚焦小径材换取高速;这样的取舍能否在缩短工时与提高材料利用率上,收回3650万日元(不含消费税,约183万元)的购置成本。 |
要点
• 切割速度约为通用带锯床的11.6倍,与该公司自家硬质合金圆锯机相比也约为其2.2倍;可加工圆棒直径上限160毫米
• 搭载功率22千瓦的电机,功率是通用机型的2倍,以提高锯条张紧力
• 据该公司介绍,改良锯条扭转处的导向部件、抑制扭转角度与摩擦,在降低锯带本体负荷与动力传递损失的同时实现每分钟300米高速运行
• 锯条厚度2.1毫米,较硬质合金圆锯机减少约22%的锯切损耗(切割时损失的材料);已在9月14日开幕的国际制造技术展(IMTS2026)首次亮相
立式聚焦小径材,在小径范围主攻切割提速
带锯床是靠带状锯条回转切割钢材的机器,按锯条安装方式分为立式与卧式。立式占地面积小,但受维护性限制,长期以来主要用于小径钢材。VCSAW-160没有去拓宽用途,而是把对象锁定在直径160毫米以内的圆棒,在这一范围内主攻切割时间的缩短。
它不扩大对大径材的适应范围,而是在便于抑制锯条扭转的小径材上优先追求速度。把加工对象限定在小径材,再配合导向部件、电机与锯条张力等改良,才实现了通用机型约11.6倍的切割速度。
制约提速的“锯条扭转”,靠改良导向部件来抑制
带锯床在高速回转锯条时,需要将锯条扭转至切割方向、使其接触钢材。但扭转角度越大,锯带本体(带的主体)承受的负荷越大,寿命随之缩短。能把扭转抑制到何种程度,是开发的焦点。
据该公司介绍,VCSAW-160采用其所称的“新结构”,把扭转角度压到最小。已公开的具体改良是锯条扭转处的导向部件:减少摩擦造成的动力传递损失,把电机的力可靠地传到锯条。电机功率22千瓦、是通用机型的2倍,同时提高锯条张紧力。该公司表示,抑制扭转后,锯带本体负荷下降,在兼顾锯条寿命的同时实现了每分钟300米的运行速度。
机器与专用锯条一体设计
该公司还自研了VCSAW-160专用锯条,将机器的驱动系统与锯条的结构、材质一体设计,降低高速运行给锯条带来的负荷。该公司称,同时生产机器与锯条的仅此一家。
薄锯条也有助于提高材料利用率。锯条厚度2.1毫米,较硬质合金圆锯机把“锯切损耗”(切割时被削掉而损失的材料长度)减少约22%。相同用量的材料可加工出更多产品,材料利用率随之提高。
冷却改用油雾,减少清洗与管理负担
冷却不再使用传统切削油,而用油雾(雾状的油)。目的是减少切割后的清洗工序。切削油超过一定期限会变质、需要废弃处理;而据该公司介绍,选装油雾收集器后即可回收雾状油,从而减少包括切削油废弃在内的管理作业。
焦点在于,用途锁定小径材的新机型能否达成年销30台的目标。在用户现场,切割提速能把单次加工时间缩短多少、能否降低锯条更换频率、锯切损耗减少约22%又如何转化为材料利用率,都是检验点。把对象收窄到直径160毫米以内圆棒的高速化,能否带来足以收回3650万日元(不含消费税,约183万元)购置成本的工时缩短与材料节省。机器与专用锯条的一体设计,能否不只在速度上、也在锯条寿命与运维负担的降低上见效,同样有待观察。 |