
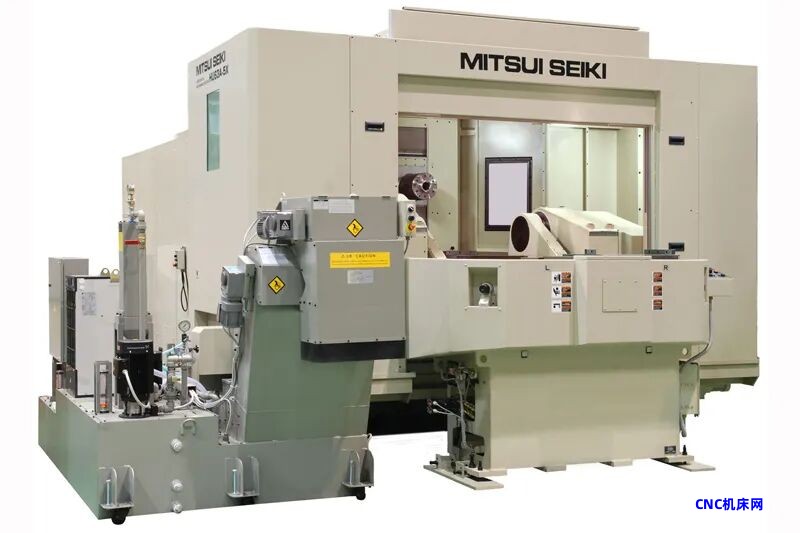
日本三井精机工业已开发出在五轴卧式加工中心“HU63A-5X”上加装车削功能的新机型,并开始接受订单。新机的看点在于:航空发动机机匣、发电用涡轮机匣等零件可在一次装夹中完成铣削与车削,旨在抑制重新装夹引入的微小误差。不过,车削时工件直径上限为500毫米。工序集中在什么条件下真正奏效,是判断这台新机的关键。 |
要点
• 总部位于日本埼玉县川岛町的三井精机工业,在五轴卧式加工中心“HU63A-5X”的B轴工作台上加装车削功能,开发出“HU63A-5X Turning”。该机于2026年9月在美国芝加哥国际制造技术展“IMTS 2026”上首次亮相,并开始接受订单。
• 从粗加工、精加工到车削,可在一台设备上以一次装夹(固定工件)完成,减少重新装夹带来的微小误差和装夹与调机时间。
• 最大工件尺寸:铣削时为直径950×高900毫米、800公斤,车削时缩小至直径500×高600毫米、500公斤。
• 车削时B轴的转速与扭矩、复合加工后的同轴度等数值尚未公布。
在旗舰机的B轴工作台上加装车削功能
三井精机工业创立于1928年,是日本的机床与空气压缩机制造商。
新机以该公司五轴卧式加工中心的旗舰机型HU63A-5X为基础,让承载工件的B轴工作台具备车削功能。在美国,该机以“HU63A-5XT”的名称,由其美国法人Mitsui Seiki USA在2026年9月14日至19日举行的IMTS 2026上展出。
五轴卧式加工中心是一种以水平放置的主轴带动刀具旋转,同时让承载工件的工作台倾斜(A轴)和旋转(B轴),从多个方向切削复杂形状的机床。HU63A-5X采用摇篮式(trunnion)结构,把A轴回转中心设在托盘上方,以提高承受切削推力时的结构刚性。
新机把铣削、钻孔、镗孔这类刀具旋转的加工,与工件旋转的车削集中到一台设备上。机床标配双托盘交换装置和可容纳60把刀具的自动换刀装置,可应对长时间连续加工和夜间无人运转。
机匣零件的误差,出在“重新装夹”
该公司设想的加工对象,是航空发动机机匣、发电用涡轮机匣等大型复杂零件。
这类机匣零件一般先在车床上车出圆筒状的内外径,再到加工中心上加工法兰孔和凸台(boss)。工序一旦分到两台设备上,每次重新装夹工件都会产生细微的位置偏差,影响零件之间的配合精度,并可能引发质量缺陷。
在加工中心上车削时,一般会让刀具主轴停转,由B轴工作台带动工件旋转,再沿直线轴进给车刀。工件保持同一次装夹就能转入刀具旋转的加工,重新装夹这一偏差来源因此可以消除。
这类零件的材料多为钛合金、Inconel镍基高温合金等难加工材料。该公司表示,新机具备支撑这类重切削的刚性。X、Y、Z轴行程各为900毫米。
北美航空航天与能源需求升温
新机选择在美国展会上首次亮相,背后反映出当地需求。
据日本机床工业会2026年8月确报,北美订单同比增长71.8%,达到499亿日元(约25亿元),创历史新高。据介绍,航天相关的大额订单带动了增长,AI与数据中心、石油天然气领域的需求也很旺盛。
发电领域的设备投资同样在推进。日本三菱重工业正把燃气轮机年产能从36台提升至50台,并认为在北美及中南美洲,受AI与数据中心电力需求推动,大型燃气轮机的订单正在急增。对于把涡轮机匣列为目标用途的新机而言,这可能有利于相关设备需求,但三井精机的商谈或订单与此是否直接相关,并未公开。
公开数值说明了什么,没说明什么
该公司把70多年来生产坐标镗床(以微米级精度精加工孔位的超精密镗床)所积累的几何精度作为强项。新机同样由熟练技工对导轨安装面实施全面刮研(用刮刀在金属表面薄薄削去一层,手工修整平面度与接触状态的精加工)。
在面向美国的规格中,刀具主轴最大扭矩为1,081牛·米,X、Y、Z轴定位精度为±0.001毫米。
不过,这些数值反映的是刀具主轴与直线轴的性能,并不能直接说明车削能力。负责车削的B轴的最高转速和扭矩,以及车削与铣削连续进行后的同轴度和热变形,公开资料均未披露。
车削上限直径500毫米,划出工序集中的边界
新机的适用条件很明确。最大工件尺寸在铣削时为直径950×高900毫米、800公斤,车削时则降至直径500×高600毫米、500公斤。在由工作台带动工件旋转的车削中,工件的尺寸与重量可能是为了抑制离心力和振摆而受到限制。
只有在需要车削的零件落在这一范围内时,才能以一次装夹完成全部工序。对于大直径的发动机机匣,仍可能需要与立式车床等专用机床组合使用。价格和加工时间缩短的数值也未公布。
决定是否采用的,不只是直径500毫米这一条线。焦点在于:需要根据车削时B轴的转速与扭矩、复合加工后的同轴度和加工周期,验证其总成本是否低于分别配置车床与加工中心的方案。就目前公开的数值而言,能说明的只是工序集中的方向;要判断在量产现场是否划算,还需要客户的试加工数据。 |