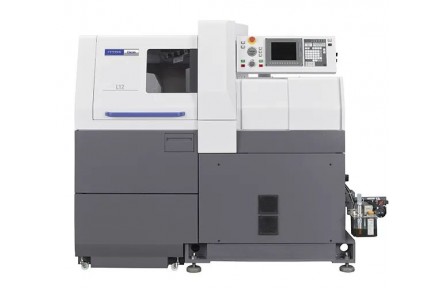

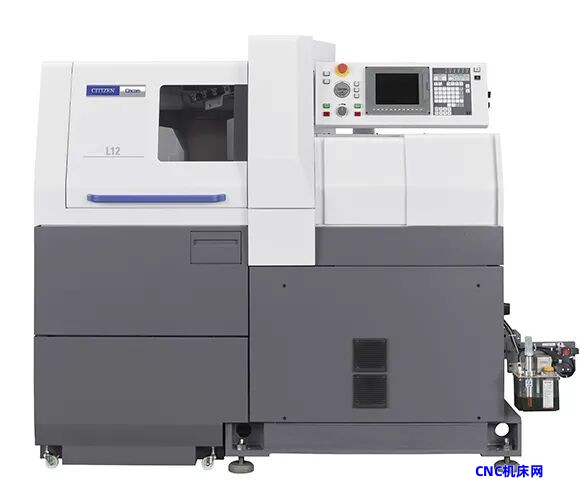
日本西铁城机床(Citizen Machinery)于2026年10月8日宣布,开发了数控自动车床高端机型“Cincom L32高规格机型”和“Miyano BNE-65ATC高规格机型”。目的是把过去通常要转到加工中心等其他设备上完成的斜孔加工、曲面加工和铣削,集约到自动车床上。其中L32的刀具主轴最高转速由每分钟1.2万转提高到3万转。评估重点在于:刀具主轴高速化能在多大程度上减少工件向加工中心的转移,进而缩短单件加工时间、降低设备投资。两款机型将于2027年2月开始接受订单。 |
要点
• 2026年10月8日发布。在主轴箱移动型“Cincom L32”和主轴箱固定型“Miyano BNE-65ATC”上分别增加高端机型。2027年2月开始接单,将在JIMTOF2026(10月26日至31日,东京Big Sight)上首次展出。
• L32高规格机型将B轴回转式ATC刀具主轴的最高转速从原来的12,000min⁻¹提高到30,000min⁻¹,为原来的2.5倍。采用新开发的齿轮增速机构,并支持最高10MPa的高压冷却液。
• BNE-65ATC高规格机型的刀具主轴转速可在6,000min⁻¹和12,000min⁻¹之间切换。ATC刀库容量为24把,B轴斜孔加工可搭载低频振动切削(LFV)技术。
在车床上,承担加工中心的一部分工作
自动车床是一种自动送入棒料、连续切削小型零件的机床。这次的两款基础机型结构不同。
L32属于主轴箱移动型:夹住材料的主轴箱前后移动,在紧靠刀具的位置支撑材料进行切削,适合细长的小直径零件。BNE-65ATC属于主轴箱固定型,主轴箱不移动,加工对象是最大直径65毫米的中等直径零件。
两款机型组合了B轴(使刀具倾斜角度的回转轴)、ATC(自动换刀装置)、高速旋转刀具等功能。除车削外,两款机型还扩大了同一台机床可完成的加工范围,包括斜孔加工、曲面加工和铣削。
BNE-65ATC还可在B轴斜孔加工中搭载LFV。LFV是在进给方向施加低频振动,使切屑细化分段的技术。西铁城机床表示,依靠其独有的双轴同步控制LFV技术,可以在抑制刀具破损的同时缩短加工时间。
主要规格如下。L32高规格机型:最大加工直径φ32毫米(选配φ38毫米),主轴最高转速8,000min⁻¹,B轴刀具主轴30,000min⁻¹,ATC刀具12把。BNE-65ATC高规格机型:最大加工直径φ65毫米,主轴最高转速5,000min⁻¹,B轴刀具主轴6,000/12,000min⁻¹切换,ATC刀具24把。
“3万转”是为小直径刀具准备的
L32高规格机型的关键在于刀具主轴转速。刀具切削材料的速度(切削速度)由刀具直径和转速的乘积决定。小直径刀具要保证同样的切削速度,就需要更高的转速。
以直径1毫米的刀具为例,转速1.2万转时切削速度约为每分钟38米,3万转时约为每分钟94米。西铁城机床把3万转定位为“加工中心所要求的转速”。
难点在于,要把高速刀具主轴装进自动车床狭小的机内空间。该公司新开发了用齿轮提升转速的机构,并与高功率电机组合,在缩小刀具主轴尺寸的同时,兼顾高速旋转和高扭矩。
不过,该公司没有公布功率和扭矩数值。实际切削深度和加工时间,将是衡量新机型与原有机型差距的依据。
BNE-65ATC高规格机型则利用同样的增速机构,实现转速两档切换:小直径刀具使用高速档,高负荷钻孔或铣削使用高扭矩档,可根据加工内容切换。
集约的价值,在于省掉“重新装夹”
西铁城机床介绍开发背景时表示,在AI相关、医疗、牙科、航空航天、半导体、珠宝、手表等领域,带有斜孔和曲面的复杂形状零件需求正在增加。
这类零件过去一般先在车床上加工外形,再转到加工中心上进行铣削和钻孔。
工件每转移到另一台设备,都需要重新拆装、定位,并在工序之间搬运。如果能把加工集约到自动车床上,就能减少重新装夹带来的位置偏差和在制品库存,更容易实现从棒料开始的连续生产。
BNE-65ATC高规格机型的ATC可容纳24把刀具。据介绍,一次换产准备后即可连续运行多个加工程序,适合需要使用多种刀具的复杂零件。
同日发布的刀具监控软件,指向“数值化”
西铁城机床同日还发布了刀具监控软件“Tool Monitor Plus”(ツールモニタープラス)。
该软件从加工过程中由数控系统获取的各电机轴电流值计算多个特征量,超出设定的上限或下限基准值时发出警报。受监控的轴、采用的特征量以及异常判定基准值均可自动选择;材料长度、机内温度等因素引起的电流波动会被过滤。通过监控下限,还能检测刀具没有接触材料的“空切”。
该软件无需外加传感器,可后装到Cincom L20、L32的Windows机型上。10月26日开始接单,先在日本国内提供。
刀具更换时机过去主要靠熟练工人根据切削声音和尺寸变化凭经验判断。换得太早,刀具成本上升;换得太晚,又会导致刀具破损和不良品。
连续加工的零件越多、人工确认的间隔越长,一旦刀具异常发现较晚,不良品就越容易增加。这款软件与两款高端机型是不同产品,但从中可以看出,该公司似乎有意将刀具状态的数值化与工序集约并列,作为产品战略的支柱。
看点:单件总加工时间
实机将在JIMTOF2026上首次亮相。据介绍,展会现场将演示利用B轴和ATC的五轴联动加工、高速旋转刀具的精密加工,以及利用LFV的斜孔加工。
展会演示能够展示对复杂加工的适应能力,但要作为量产设备评价,还必须验证连续加工时的精度和加工时间。价格尚未公布。
客户判断设备投资的标尺,并不是3万转这一规格数值本身,而是减少向加工中心转移后,单件总加工时间和所需设备台数能削减多少,以及这种削减效果能否超过高端机型的追加投资。两款机型的成败,取决于这笔投资回报账。 |