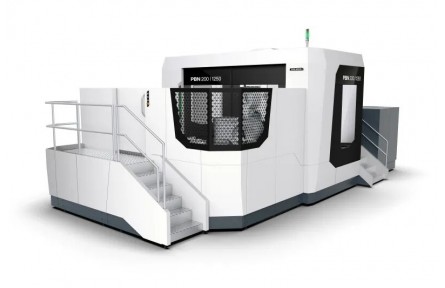

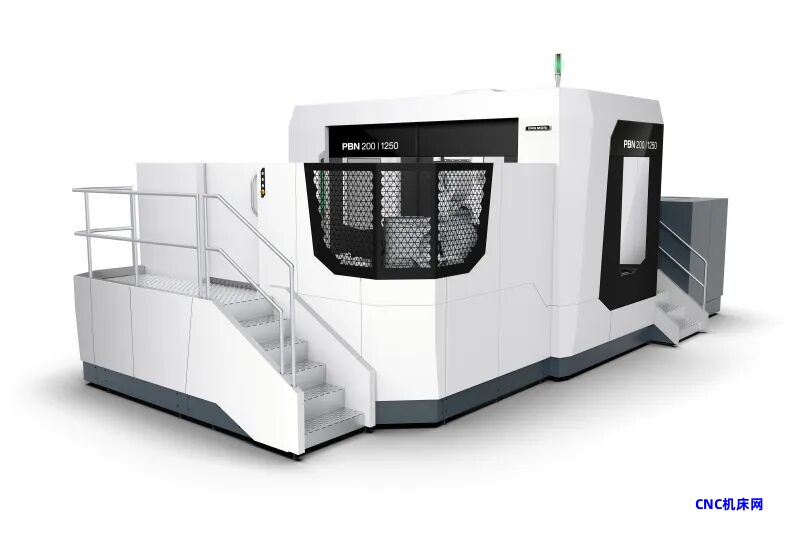
日本DMG森精机于2026年9月14日宣布,已发售卧式镗铣加工中心(MC)"PBN200|1250"。该机配备最大功率80千瓦、标准最高转速每分钟1万转的主轴,并将轴向快速进给速度提高至每分钟25米,力求一机兼顾大型零件的重切削与高速加工,面向刚性与精度并重的航空航天、半导体、工程机械、模具等领域。其目标是在同一工件的加工流程中灵活运用高功率与高转速,减少设备换用与工序拆分。 |
要点
• 由集团旗下的DMG MORI Precision Boring(日本新潟县长冈市)发售;采用400伏规格高速主轴,实现最大功率80千瓦
• 标准最高主轴转速提高至每分钟1万转,以满足高速加工需要
• X·Y·Z轴快速进给速度由每分钟16米提高至25米,缩短定位时间
• 机身铸件质量增加15%,以抑制重切削时的振动
在一台设备上兼顾"重切削"与"高速"
卧式镗铣加工中心是主轴水平布置、用于大型及重型工件(加工对象)钻孔和侧面加工的机床。大切削力、较大切深的重切削与高转速高速加工本就难以兼顾:提高转速虽能提升加工速度,却需要控制主轴发热及其造成的热位移;而为加工深处将套筒(容纳主轴的筒状部件)向前伸出越长,加工范围虽扩大,前端刚性却越难保持。
新品"PBN200|1250"将主轴最大功率较以往机型最多提高45%,同时把标准最高主轴转速提升至每分钟1万转。以高功率应对重切削,利用高转速主轴实现高速加工,并通过更快的轴向进给缩短工序间移动时间。
400伏主轴、套筒与铸件增重稳固结构
兼顾功率与刚性的关键在于主轴系统设计。采用400伏规格高速主轴,最大功率达80千瓦。不过,重切削的实际能力不仅取决于最大功率,还取决于低转速区间的扭矩,以及连续运转时能否维持功率。
为使W轴处于最大行程时仍保持切削力,采用直径200毫米的套筒式主轴。将套筒向前伸出,可在避免主轴头、刀具与工件干涉的同时探入深处。加工范围随之扩大,但最大伸出时能在多大程度上保持刚性与精度,将成为性能的分水岭。机身铸件质量增加15%,以抑制重切削时的振动。
以快速进给与去除量体现加工效率
快速进给速度与单位时间的切削去除量均有提升。X·Y·Z轴快速进给速度由每分钟16米提高至25米,减少刀具未切削时的定位时间。不过,其缩短总循环时间的效果,会因工件大小以及定位移动在加工路径中所占比例而异。
据该公司进行的对比加工,与以往机型相比,碳钢(S50C)重切削的切削去除量提高40%,铝(A5052)高速加工提高20%。若刀具、切深等条件改变,结果也会不同,实际工件上的可重复性因而成为焦点。
检验点:套筒伸出时的精度与总循环时间
该机由具备镗削技术的DMG MORI Precision Boring(日本新潟县长冈市)发售,并结合DMG森精机的切屑处理技术与操作界面(UI)。目的在于减少设备换用与工序拆分,使高功率与高转速能在同一工件的加工流程中灵活切换使用。
需要检验的是,最大功率与切削去除量的提升,会如何体现在实际工件的加工时间、刀具寿命和精加工精度上。尤其是套筒伸出状态下的加工精度,以及含排屑与定位在内的总循环时间,能较以往机型缩短多少,将成为企业是否引进该设备的重要判断依据。 |