
当淬硬钢、钛合金、镍基高温合金以其高强度、耐高温、耐磨损的优异性能,成为汽车与航空航天产业的核心用材,其难加工特性也始终是金属切削领域的核心挑战。ISCAR以全系列先进车削刀片解决方案,将硬材料车削从高难度作业,转化为稳定、高效、可预测的精密制造流程。
01精密切削:破解材料加工难题
加工硬材料和难切削材料是现代金属加工中最艰巨的任务之一。淬硬钢、铸铁、不锈钢、钛合金、镍基合金、烧结金属和耐热超级合金之所以被广泛应用,是因为它们具备高强度、耐磨性、耐热性和长使用寿命等优异性能。然而,也正是这些特性使它们难以高效加工。
汽车和航空航天等行业高度依赖这些材料。
在汽车领域,硬车削用于变速箱齿轮、轴、轴承座圈、制动部件、发动机部件、皮带轮和烧结金属零件等零部件的加工。 在航空航天领域,难切削材料常见于涡轮盘、发动机轴、起落架部件、钛合金结构件以及由镍基高温超级合金制成的发动机部件。这些零件必须满足严格的精度、表面质量、可重复性和可靠性要求。
在车削硬材料时,切削刀具面临高温、高切削力、磨料磨损、加工硬化以及不稳定的切屑形成等问题。刀具磨损可能表现为后刀面磨损、月牙洼磨损、沟槽磨损、崩刃、热裂纹或积屑瘤。为解决这些问题,ISCAR提供了广泛的由先进硬质合金、陶瓷和立方氮化硼切削材料制成的车削刀片。这些刀片采用专用涂层、可控的刃口处理和优化的断屑槽,以提高刀具寿命、表面质量、尺寸精度和工艺稳定性。
02核心挑战:切削本质的博弈
硬车削通常指加工硬度约45 HRC以上的材料,尽管许多应用涉及55–65 HRC范围内的淬硬钢和铸铁。典型例子包括淬硬齿轮、轴、轴承座圈、模具、衬套和各种耐磨零件的切削加工。在许多情况下,硬车削可以替代磨削或减少热处理后的磨削量。
这在汽车制造中尤其有价值。例如,淬硬的变速箱齿轮或轴承座圈通常可以使用合适的立方氮化硼刀片在车床上完成精加工,而无需进行磨削操作。这可以缩短加工周期、简化生产流程并降低单件成本。
即使硬度不是极高,其他材料也可能难以加工。不锈钢、钛合金和镍基高温合金可能具有韧性、粘性、磨蚀性或导热性差等特点。它们在切削过程中常发生加工硬化,并对刀片刃口施加严重的应力。由钛或镍基高温超级合金制成的航空航天部件就是很好的例子。这些材料因其比强度和高温性能而被选用,但它们需要能够承受热量、压力和沟槽磨损的刀片。
由于这些挑战,刀片选择至关重要。正确的ISCAR刀片必须在刃口强度、耐磨性、耐热性、切屑控制和切削几何结构之间提供适当的平衡。
03材料矩阵:精准匹配工况
ISCAR为硬加工和难加工提供了多种刀片材料系列。涂层硬质合金刀片应用最为广泛,因为它们在韧性和耐磨性之间提供了良好的平衡,适用于钢、不锈钢、铸铁、钛合金和高温超级合金。
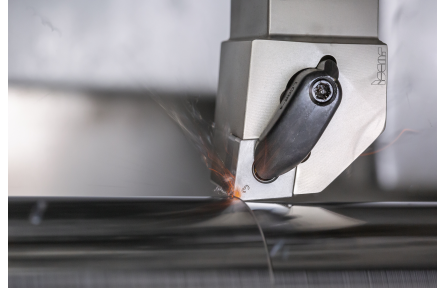
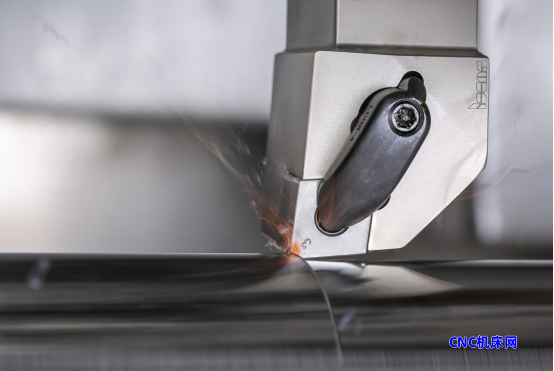
对于极硬材料,尤其是淬硬钢和铸铁,ISCAR提供立方氮化硼刀片。立方氮化硼是可用的最硬刀具材料之一,在淬硬钢、硬铸铁和烧结金属的精加工中非常有效。立方氮化硼刀片通常可以替代磨削,使制造商能够在车床上直接完成淬硬零件的精加工。(图1)这在汽车生产中非常有用,因为淬硬轴、齿轮和轴承部件必须以大批量且质量一致的方式生产。
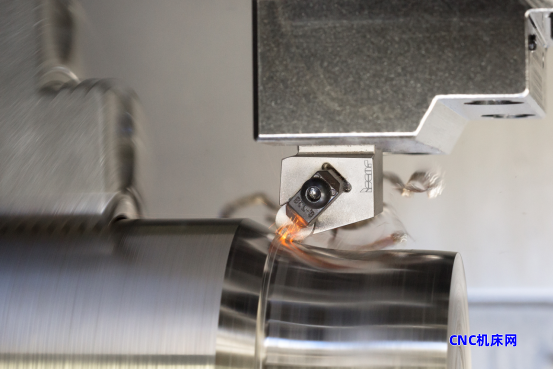
陶瓷刀片是另一个重要解决方案。ISCAR陶瓷牌号适用于在稳定条件下高速加工铸铁、淬硬钢和镍基超级合金。陶瓷刀片可以在非常高的切削速度下运行,在优先考虑生产效率时非常有价值。(图2)
在航空发动机制造中,当装夹刚性足够且切削稳定时,陶瓷刀片可用于某些镍基超级合金零件的粗车削。然而,由于陶瓷比硬质合金更脆,它们需要刚性强的机床、可靠的夹紧和稳定的切削条件。
04专属牌号:材料科学的答案
ISCAR提供了许多用于车削硬材料和难加工材料的硬质合金牌号。这些牌号旨在平衡韧性、耐磨性、热稳定性和刃口安全性。
在钢件车削中,IC8150和IC8250等牌号通常用于需要较强刃口韧性和耐磨性的场合。它们适用于合金钢、中等硬度钢以及中重型切削。在汽车应用中,这些牌号可用于淬硬轴、车桥部件或齿轮毛坯的精加工前粗车或半精车。
对于不锈钢、高温合金和其他难加工材料,IC806、IC807、IC804和IC830等牌号是重要的选择。这些牌号专为涉及热量、加工硬化和沟槽磨损的苛刻条件而设计。在航空航天加工中,它们可用于车削钛合金结构件、Inconel发动机部件或不锈钢航空配件,这些场合对刃口可靠性和表面完整性至关重要。
对于铸铁和磨蚀性材料,ISCAR的IC5005、IC5010和IC428等牌号应用广泛。铸铁常见于汽车零件,如制动盘、发动机缸体、气缸套和壳体。虽然铸铁的加工性尚可,但硬质或磨蚀性牌号可能导致快速的后刀面磨损。这些ISCAR牌号有助于保持可预测的刀具寿命和稳定的表面质量。
ISCAR还提供多功能PVD涂层硬质合金牌号,如IC907和IC908。这些牌号在许多需要锋利刃口、良好抗粘附性和可靠性能的车削应用中非常有用。它们在精加工和半精加工中尤其有效,因为它们支持更锋利的几何结构和更低的切削力。
05工艺细节:毫米级的精度把控
刀具性能的发挥,从来不止于基体材料。涂层体系,刃口处理与切削槽设计的系统性优化,也是硬材料稳定加工的关键。
热量是硬材料车削中的主要问题之一。许多难加工材料不能有效地将热量从切削区传导出去,相反,热量集中在刀片刃口附近,加剧了磨损和失效风险。
ISCAR使用先进的涂层来保护硬质合金刀片免受热量、氧化、摩擦和磨蚀的影响。这些涂层有助于延长刀具寿命并使切削过程更稳定。在航空航天高温合金加工中,涂层的附着力和耐热性尤为重要,因为切削刃处的温度可能极高。
非常锋利的刃口可降低切削力,但在重载下可能崩刃。经过大幅钝化的刃口更坚固,但可能产生更多热量。ISCAR采用可控的刃口处理,包括钝化刃口、倒棱刃口、强化刃带和正切削几何结构,以适应不同的应用。
长而不可控的切屑可能损坏工件、干扰自动化加工并造成安全隐患。ISCAR车削刀片提供适用于精加工、半精加工、中等加工和粗加工的断屑槽。在自动化汽车生产线中,可靠的切屑控制至关重要,因为缠绕的切屑可能导致机床停机并降低生产效率。在航空航天加工中,受控的切屑有助于保护昂贵的零件免受表面损伤。
对于精加工应用,ISCAR在特定刀片上还提供修光刃几何结构。修光刃刀片可在更高的进给率下产生优异的表面质量,帮助制造商在不牺牲质量的前提下缩短加工周期。
06高标适配:ISCAR刀片在两大行业的应用
在汽车行业,ISCAR车削刀片用于大批量加工淬硬钢、铸铁和烧结金属。(图3)例如淬硬传动轴的车削、轴承座圈的精加工、制动盘的加工以及粉末冶金齿轮或皮带轮的生产。在硬车削取代磨削的情况下可使用立方氮化硼刀片,而硬质合金牌号则适用于粗加工、断续切削和刚性较差的装夹条件。
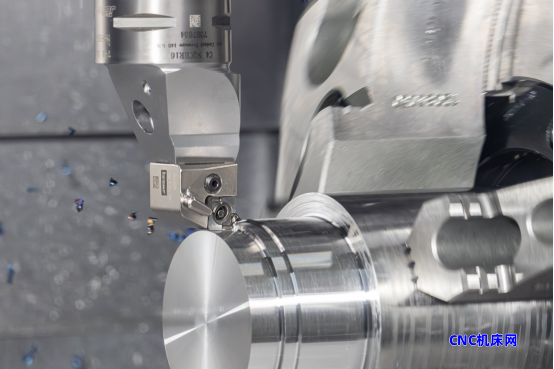
在航空航天领域,重点通常是钛合金、不锈钢、Inconel及其他耐热超级合金等难加工材料。涡轮发动机零件、起落架部件、液压管接头和钛合金结构件等部件要求优异的尺寸精度和表面完整性。ISCAR硬质合金和陶瓷刀片有助于控制热量、沟槽磨损和加工硬化,同时支持高价值部件的可靠加工。
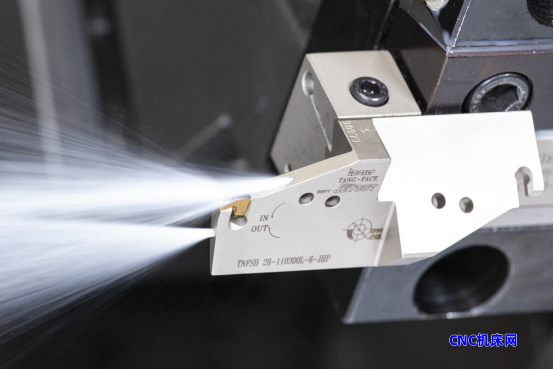
冷却策略同样重要。与正确的ISCAR刀片和刀柄配合使用的高压冷却液可改善排屑、减少热量并延长刀具寿命。这在零件质量和工艺安全性至关重要的航空航天应用中尤其有价值。(图4)
07刀片选型:稳定与效率的双向统一
正确的ISCAR刀片可以显著提高生产效率。更长的刀具寿命减少了转位和换刀的停机时间。更高的切削速度和进给率缩短了加工周期。更好的切屑控制改善了自动化和操作人员的安全性。改善的表面质量还可减少或消除二次精加工操作。
然而,最好的刀片并不总是最硬或最昂贵的。正确的选择取决于材料、硬度、加工类型、机床刚性、冷却液、切削深度、进给率和生产目标。对于粗加工,韧性和切屑控制可能最为重要。对于淬硬零件的精加工,耐磨性、刃口稳定性和表面质量是优先考虑的因素。
硬车削还需要稳定的装夹条件。机床、夹持方式、刀柄、刀片夹紧和工件支撑都必须有助于减少振动。应尽量减少悬伸长度,且必须谨慎选择切削参数。过大的切削深度可能使刀片过载,而过小的切深可能导致摩擦而非切削。
ISCAR的硬材料车削刀片旨在帮助制造商以精度、生产效率和可靠性加工高要求零件。通过先进的硬质合金、陶瓷和立方氮化硼牌号、专用涂层、优化断屑槽和可控的刃口处理,ISCAR为淬硬钢、铸铁、烧结金属、不锈钢、钛合金和耐热超级合金提供了解决方案。
IC8150、IC8250、IC806、IC807、IC804、IC830、IC5005、IC5010、IC428、IC907和IC908等牌号为用户在平衡韧性、耐磨性、耐热性和刃口强度方面提供了多种选择。
无论是生产汽车齿轮和轴承座圈,还是航空航天钛合金和Inconel部件,ISCAR车削刀片都能将困难的加工转变为稳定、可预测且经济高效的加工过程。