
圆盘式侧面与端面铣刀,通常被称为槽铣刀,在中国车间术语中又称为三面刃铣刀,长期以来一直是槽与环槽铣削的有效解决方案。
一、槽铣刀的核心优势
与直径较小的整体立铣刀(同样成功应用于铣槽加工)相比,上述的槽铣刀(三面刃)通常直径大得多,且能容纳更多切削齿。因此,即使每齿进给量需要有所降低,其更高的每转进给仍可确保相当高的工作台进给和金属去除率。
在深槽与深环槽加工中,槽铣刀(三面刃)也比细长的小直径立铣刀具有更高的刚性。这是提高切削效率和工艺可靠性的另一个重要因素。
槽铣刀(三面刃)的有效切宽决定了槽的宽度。因此,全宽槽通常可以一次走刀完成。
槽铣刀(三面刃)有非可转位和可转位刀片两种版本。在可转位刀片版本中,磨损的切削刃可以通过转位或更换刀片来更新,而无需更换整个刀具。与整体硬质合金立铣刀相比,这可以降低刀具成本,尤其是在硬质合金价格较高时。
因此,槽铣刀(三面刃)的主要优势在于高效的全宽槽铣削、深窄槽的有效加工,以及在可转位刀片版本中,可换刀片概念带来的经济效益。
二、槽铣加工的典型挑战
使用槽铣刀(三面刃)铣削槽和环槽也涉及若干特定挑战。
在槽铣刀(三面刃)中,切削齿分布在两个侧面和外圆周面上。与主要依靠轴向刃口去除材料的面铣刀不同,槽铣刀(三面刃)将外圆面刃口切削用于形成槽底,侧面刃切削用于形成一个或两个槽壁。
外圆切削刃和侧面切削刃的切削条件并不相同,其切屑厚度和有效切削速度可能存在差异。这可能导致切削刃载荷不均和切削刃不均匀磨损。
外圆切削刃产生大部分的切向和径向切削力,而侧面切削刃产生轴向力。当两侧切削刃均参与切削时,轴向力可能部分相互抵消,但并不总是平衡的。由此产生的切削力分布可能导致铣刀偏摆和横向偏移,使其被拉向某一侧槽壁。
槽铣刀(三面刃)对跳动非常敏感,尤其是轴向跳动。轴向跳动导致侧面切削刃齿载荷不均,可能引发振动,并缩短刀具寿命。径向跳动也会导致外圆切削刃载荷不均。这些影响共同降低了铣削性能,恶化了表面质量,并降低了所加工槽的尺寸精度。
此外,切削刃尖同时参与槽底和槽壁的加工,因此承受的机械和热载荷远高于切削刃的其他部分。这些刃尖通常成为铣刀的最薄弱环节,即其"阿喀琉斯之踵",限制了切削参数。排屑也很困难,尤其是在深窄槽中,切屑可能被二次切削或堵塞切削区域。
在切断铣刀中也可观察到类似情况——用于切断工件的圆盘型铣刀。这些刀具通常制得尽可能薄,以产生窄切缝,从而最大限度地减少切断操作中的材料损失。然而,厚度的减小也降低了铣刀刚性。在切断过程中,特别是大型工件,刀具与材料长时间接触,增加了热量产生并使排屑更加困难,从而加速了刀具磨损。冷却液供给不足进一步加剧了这些影响。
T型槽铣刀和角铣刀在某种程度上可视为槽铣刀(三面刃)的衍生品。除了上述困难外,T型槽铣刀的关键结构特征是其颈部,这在很大程度上决定了该铣刀相对较低的刚性。在角铣刀中,特别是燕尾槽设计,外圆切削刃的倾斜几何形状增加了径向载荷,降低了静态刚性和动态刚性。
三、ISCAR创新产品矩阵
克服上述限制并提高切槽和切断操作性能的需求,决定了槽铣刀(三面刃)发展的主要方向。传统方法包括使用先进的切削材料牌号和涂层技术、优化齿形几何结构、提高尺寸精度,以及合理设计齿间容屑空间以确保高效通畅的排屑。此外,制造商还寻求提高齿密度、最大化工件寿命和抗振性,并提供有效的冷却液输送。
在可转位铣刀设计中,特别强调刀片夹紧的刚性、切削材料(尤其是硬质合金)的经济使用、前刀面几何结构以及通过刀体的内部冷却液供应。
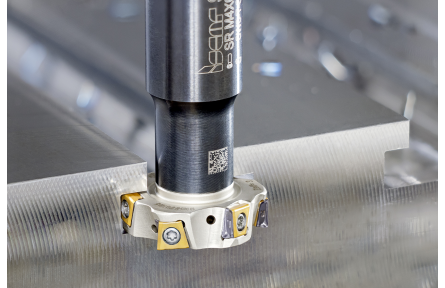
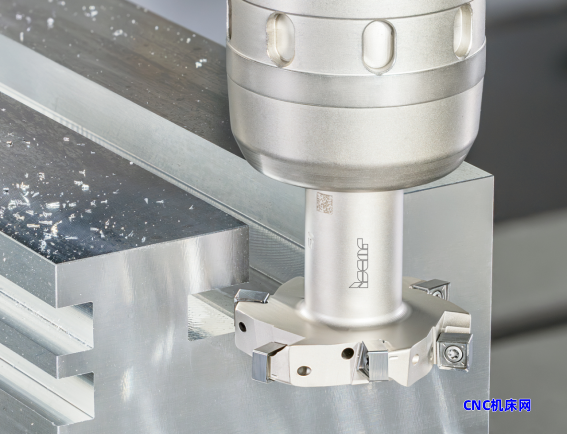
近年来,ISCAR通过推出新产品和升级现有设计,扩展了其槽铣刀(三面刃)系列。其中一个例子是HELISLOT,这是一个可转位切槽铣刀系列,采用经济高效的双面方形刀片,具有八个切削刃:四个右旋和四个左旋。除了现有的09和13尺寸刀片外,该系列在几年前还增加了更小的06尺寸刀片,用于加工窄至7毫米的槽和沟槽。随后,刀片系列又补充了专门用于加工铝和有色金属的刀片。这些刀片兼容现有铣刀(图1),提供所有三种尺寸,并具有磨削的刀片侧面和抛光前刀面,以促进切屑流动并消除积屑瘤的形成。
TANGSLOT是ISCAR久经考验的可转位切槽铣刀系列,采用立装刀片概念。经济高效的TANGSLOT刀片提供四个切削刃,并具有独特的前刀面几何形状,可改善切屑形成,降低切削力和功耗。基于这一发展,该公司已显著扩展了刀片刀尖圆弧半径的范围,以满足切槽铣削应用的要求。
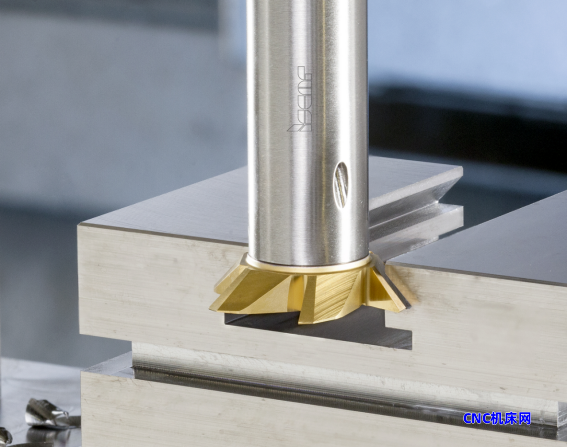
MULTI-MASTER是一个通用型可换式铣头系列,是相对小直径旋转刀具加工的全能解决方案,现已新增整体硬质合金燕尾槽铣头,直径范围为10.5至25毫米。这些精密的多刃铣头具有六个切削刃,可实现更高的进给率和更高的生产率。它们专为铣削90°和120°夹角的燕尾槽而设计(图2),主要应用于钢、不锈钢和铸铁工件。这些铣头也可用于背面倒角和去毛刺。
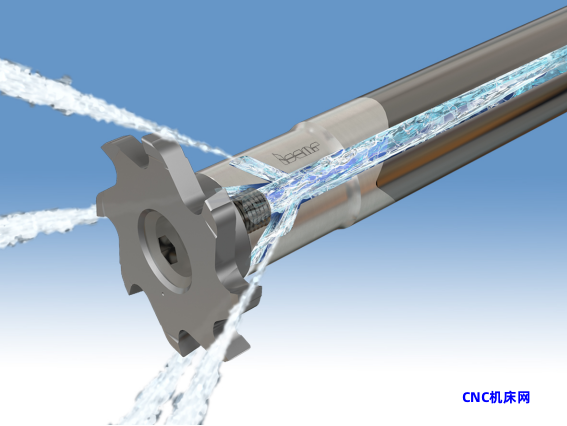
ISCAR的另一个可换式整体硬质合金铣头装配刀具系统是T-SLOT。在该系统中,铣头通过圆柱定位面精确对中并用螺钉固定,而扭矩则通过专门设计的花键连接从刀体传递至铣头。最近,该系列增加了带内冷选项的硬质合金刀柄(图3)。中央冷却液通道分支至铣头的每个容屑槽,将冷却液直接输送至切削区域。这种布置改善了冷却和排屑效果,并可显著延长刀具寿命。
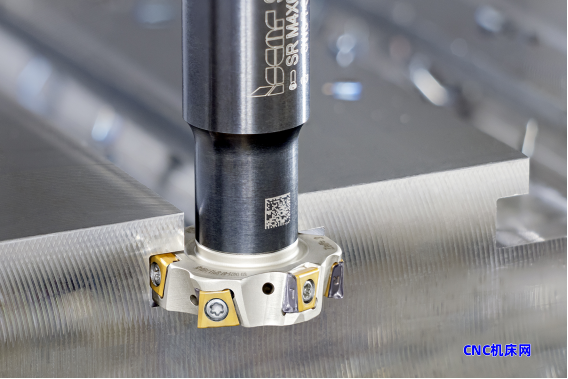
T-SLOT中采用的坚固花键连接概念,使装配体能够承受切槽铣削中遇到的巨大载荷和弯曲力,随后已扩展至可转位刀具。TANG-DISC是一个新型装配式铣刀系列,将该原理应用于可转位设计(图4)。其可换式铣头承载紧凑型立装安装刀片,内切圆直径为5毫米。每个刀片提供四个切削刃:两个右旋和两个左旋。这些新型刀具在小型工业零件加工中尤其有效,并通过其经济的微型可转位刀片方案,提供了一种降低加工成本的实用手段。
四、效率升级、不止提速
切槽铣刀的持续发展表明,高效的槽与环槽铣削不仅仅取决于提高切削速度或进给率。铣刀刚性、平衡的切削力、可靠的刀片夹紧、有效的排屑以及精确定向的冷却液供给同样重要。通过将这些特性与经济高效的可转位刀片和可换式铣头概念相结合,现代切槽铣刀使制造商能够以更高的生产率、工艺可靠性和成本效益进行槽、环槽、燕尾槽加工及切断操作。