
在金属切削行业摸爬滚打多年,你有没有经历过这样的崩溃瞬间:
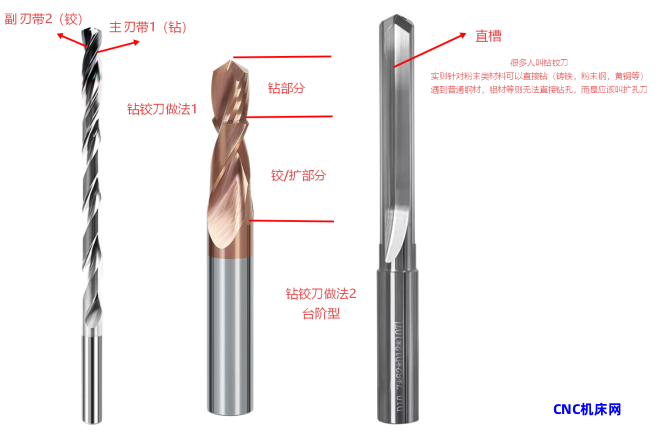
客服接到客户电话:“老板,给我做几把钻铰刀。”
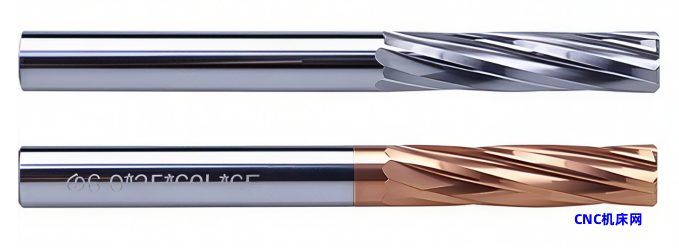
车间师傅一听,做出来一把四刃的扩孔刀。
货发过去,客户大怒:“我要的是先钻后铰的复合刀,你给我弄个扩孔刀算怎么回事?”
这一幕,就真实地发生在我们公司的日常沟通中。这看似是一个沟通的小失误,背后却折射出整个刀具行业一个巨大且极易被忽视的痛点——刀具命名的混乱。
名字没叫对,轻则沟通成本翻倍、交期延误,重则直接做错货、赔钱又丢客。在数控加工这个追求“微米级”精度的行业里,如果在“名字”上就差了之毫厘,做出来的东西必然谬以千里。
今天,我们就来深扒一下刀具命名里的那些“坑”。
一、 南腔北调与行业“黑话”
中国制造业地域辽阔,刀具的称呼也自带浓重的地方口音和行业黑话。
在长三角,大家习惯叫“铣刀”;到了珠三角,很多师傅张口闭口就是“锣刀”。
说到孔加工,北方习惯叫“钻头”;南方很多地方叫“钻咀”;如果是微小径的钻头,又被叫作“钻针”。
对于深耕本地的老师傅来说,这些称呼亲切自然、心照不宣。但一旦跨地域采购,或者面对年轻一代的客服人员,这就是灾难的开始。客户说“给我来几支锣刀”,北方客服可能当场大脑宕机。
方言和俗称可以存在,但在正式的产品目录、技术图纸和订单合同上,必须强制统一为标准术语。否则,连买卖双方都不知道在聊些什么。
二、 模棱两可的“平底钻”与“插铣刀”
如果说地域差异还能靠翻译解决,那么将不同加工原理的刀具混为一谈,就是纯粹的技术误导了。
首当其冲的就是“平底钻”。
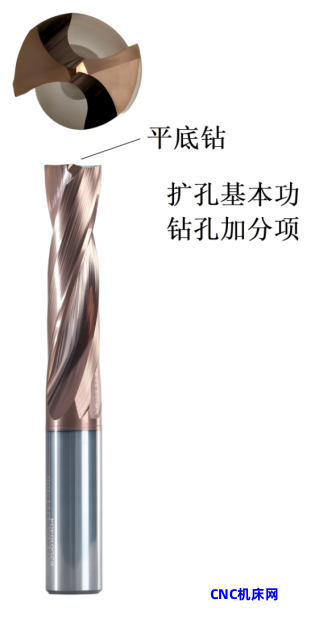
现在市面上,很多人把用来扩孔的刀具也叫作“平底钻”。这真的合理吗?
平底钻,落脚点在“钻”,它的核心功能应该是直接打入实体材料进行钻孔。市面上很多完全平底的钻头,如果没有定心点,拿去打斜面或打钢材,结果就是疯狂打滑、崩刃。
扩孔刀具就是扩孔刀具,如果它不能胜任直接钻孔,就不要在名字里带“钻”字。 它会误导终端客户拿它去干钻削的活,最后刀具损坏,客户只会骂厂家的刀不行。
另一个让人抓狂的名字是“插铣刀”。
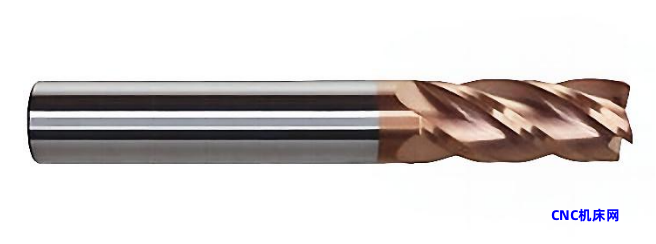
“插铣”,到底是轴向的“插孔/扩孔”,还是径向的“侧铣”?很多车间师傅和供货商在说“插铣刀”时,表达的意思完全不同。这就很容易导致做出来的刀具几何角度完全不对。
三、 拨云见日:回到“轴向”与“径向”的本质
刀具的命名混乱,根本原因在于没有回归加工的基础物理逻辑。无论刀具长什么样,加工的基本方向只有两个:轴向加工和径向加工。
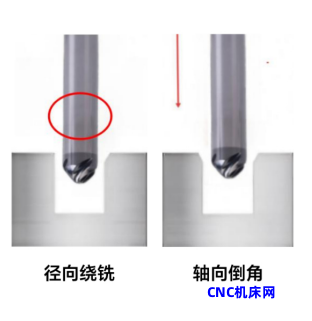
径向加工(侧向切削): 以铣刀为主。如果你需要侧刃去扫平面、拉槽、走轮廓,它的名字就应该叫“铣刀”。
轴向加工(垂直进给): 比如钻头、铰刀、扩孔刀。它们的主切削刃在端部,负责向深处进发。
基于这个逻辑,我们再来看那些让人头大的“复合刀具”:
钻铣刀:如果名字里带个“钻”,那它的主力功能就是先垂直钻个孔,然后再用侧刃去铣。不能倒过来。
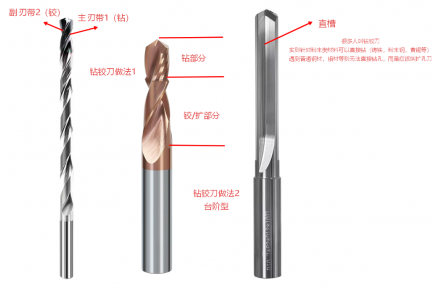
钻铰刀:客户心里想的是“用钻尖打底孔,用后段的直刃直接铰出精度”,它是一把复合刀,绝对不是简单的四刃扩孔刀。
钻攻(螺纹铣)一体刀:这到底是钻完孔直接攻丝,还是钻完孔用螺纹铣的方式加工?如果不提前界定清楚,客服和技术部肯定会扯皮。
四、 规范命名,就是节约成本
前期的业务沟通,如果在一开始就对刀具名字含糊其辞,后面一定是一地鸡毛。技术的选型、程序的编写、机床的排产,全都会因为你叫错了一个名字而翻车。
我们提倡,在未来的内部管理和对客沟通中:
1、专业图纸和订单,一律采用国标或标准学名。
2、复合刀具的命名,必须加上加工顺序和主次。比如“钻铣复合刀(先钻后铣)”。
3、扩孔的刀,严禁使用带有“钻”字的名称,就叫“扩孔刀”或“平底扩孔刀”,要把有定心点、能直接钻孔的“真·平底钻”区分开来。
4、轴向与径向 要分清,铣通常是径向,钻、铰、扩,插、拉、通常是轴向。
最后,做个互动:
除了“钻铰刀”、“平底钻”、“插铣刀”,你们在日常工作中,还遇到过哪些让你当场懵逼、完全搞不清到底是在干什么的刀具名字?欢迎在评论区吐槽,看看谁的遭遇最离谱!