
格莱富 · 产品方案
一副20吨的包边模具,怎么在车间里自己「跑」起来?新能源产线的「库—线—机—库」模具周转方案,一篇讲透。
换模≤120秒(含压机动作)|推拉≥280mm/s|承载20T
换模慢,只是你看得见的那一段。真正拖住产能的,是模具在库、线、机之间,那些靠人、靠天车、靠老师傅记忆撑起来的周转路——每一个慢点,都在悄悄吃掉产能。
本期看点
01 换模≤120秒,是怎么做到的
02 六项硬功夫,逐一拆解
03 两个真实落地案例背书
01
卡住的从来不只是换模
换模慢,只是冰山一角
新能源造车,拼的就是速度。新车型密集上市,改款周期一缩再缩,多配置并行生产——主机厂和零部件工厂的冲压、包边产线,换型压力一年大过一年。
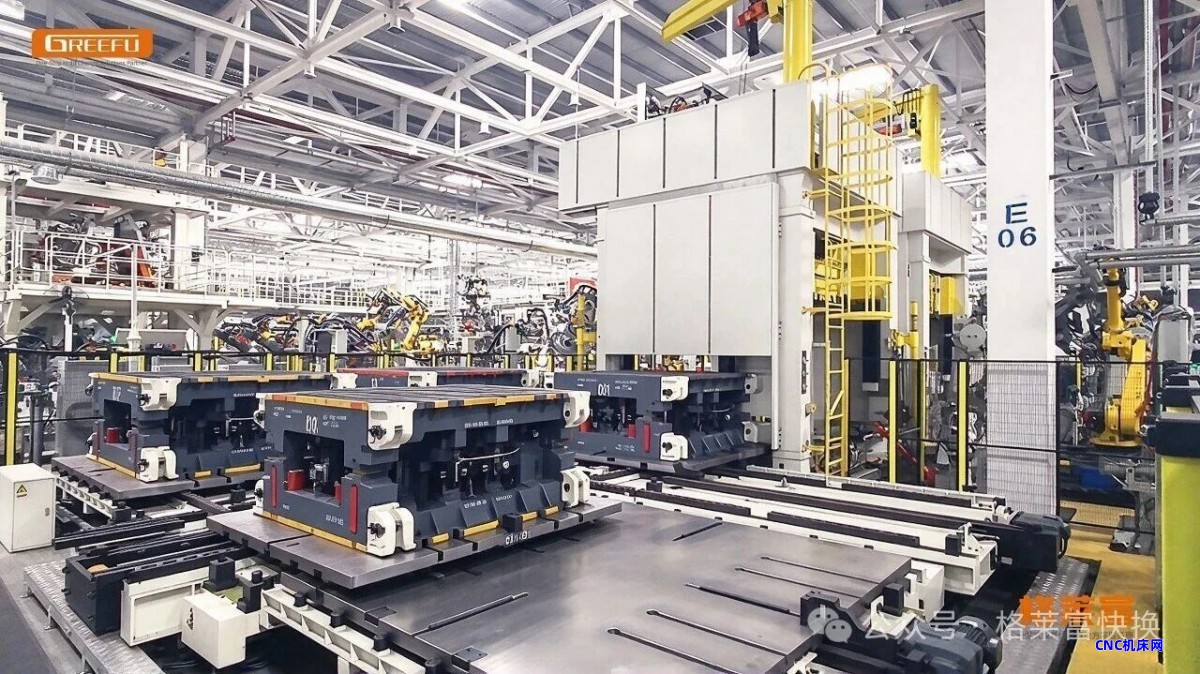
一副包边模具,20吨重。传统换模靠「天车+人工」,单次几个小时是常态。但这只是你看得见的那一段。从模具入库、存储、调用、上机、下机到返库,整条周转链上处处是慢点。模具平铺堆放,占掉大半个车间;找一副模具要半天;跨车间转运,叉车和天车得排队;模具什么状态,得翻纸质台账才知道。
换模时间每压缩1分钟、模具周转每快一个节拍,一年能给产线腾出多少产能?
又能多撑几款新车快速爬坡?这笔账,值得每个工厂负责人认真算算。
02
这些场景,你是否似曾相识
六个场景,对号入座
● 新车试制与爬坡期
模具频繁切换验证,每次换模半天,试制节拍被换模时间「吃掉」大半。
● 多车型共线生产
四门、背门模具轮番上阵,天车排队等吊装,换模成了产线的「肠梗阻」。
● 模具仓储告急
新车型越来越多,模具越攒越多,平面堆放占掉半个车间,找模、盘点全凭老师傅的记忆。
● 转运链路断点多
模具从库房到压机的「最后一公里」靠人开叉车、天车接力,效率低、风险高,信息还断档。
● 夜班与用工紧张
熟练行车工越来越难招,夜里换模和转运,安全风险成倍放大。
● 厂房改造受限
老车间地面条件参差,想上自动化,又担心设备落不了地、系统接不上。
如果这些场景戳中了你,接下来的内容,就是为你准备的。
03
不只换好一副模,而是转好整条链
库—线—机—库,一次讲透
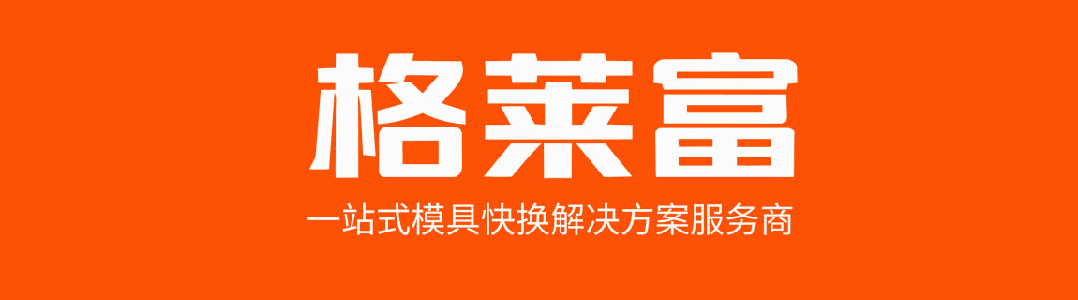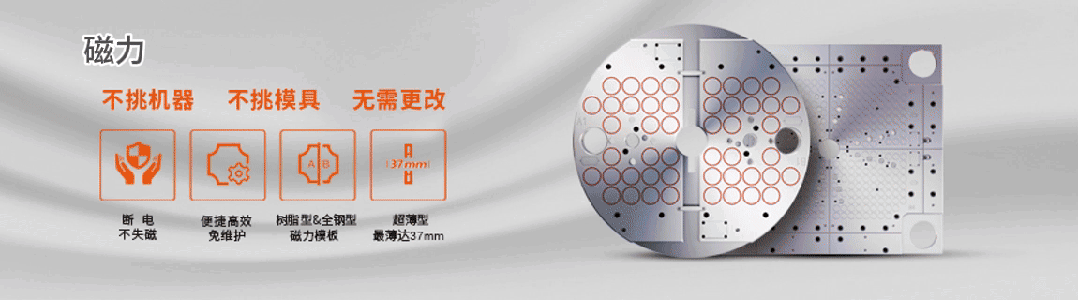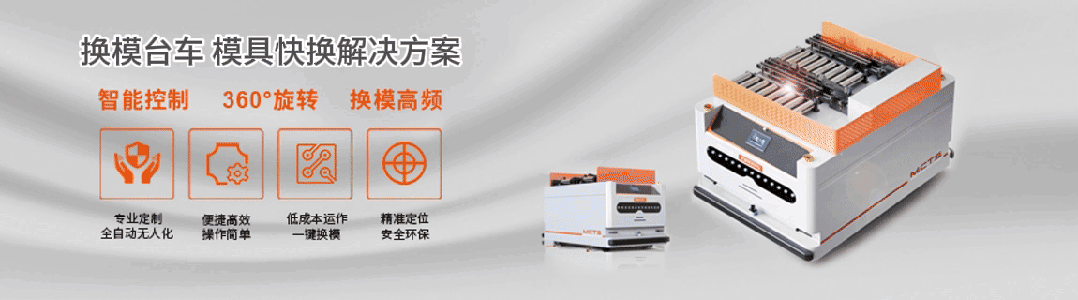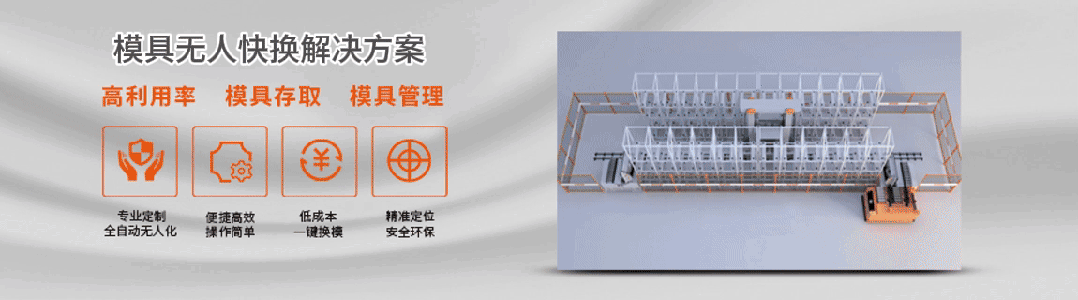
格莱富给出的,不是一台孤立的换模设备,而是覆盖「立体模具库—换模线—压机—库房」的模具自动周转整体方案。整条链拆开看,是三个环节加一个循环:
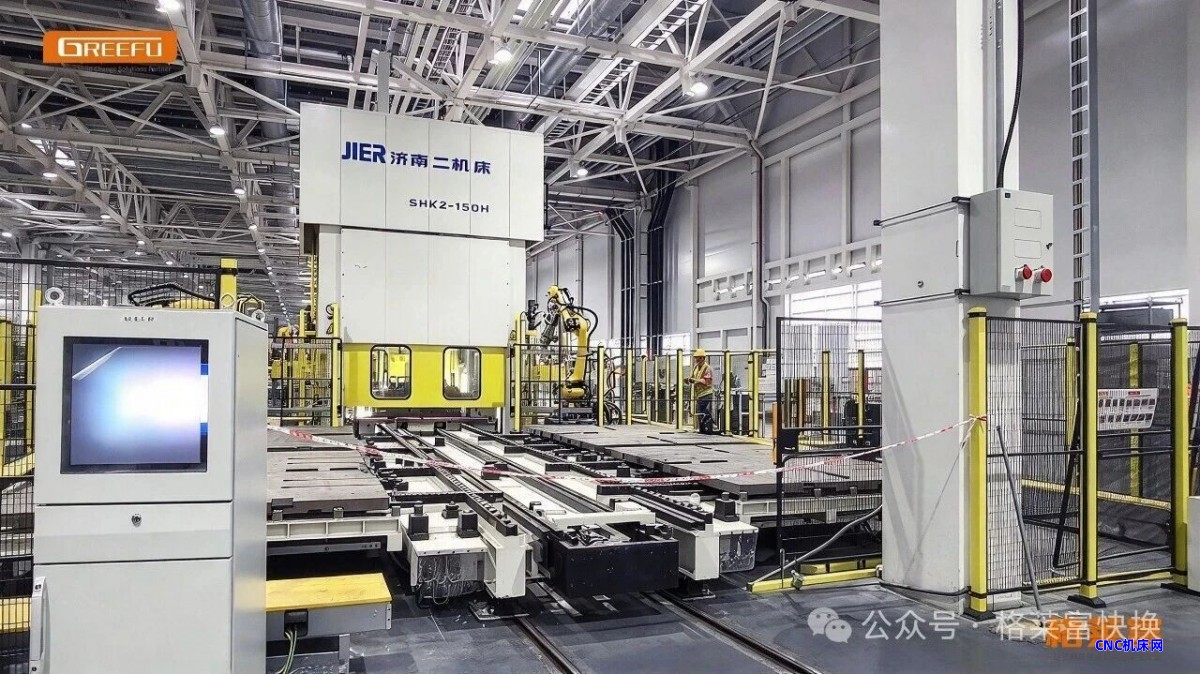
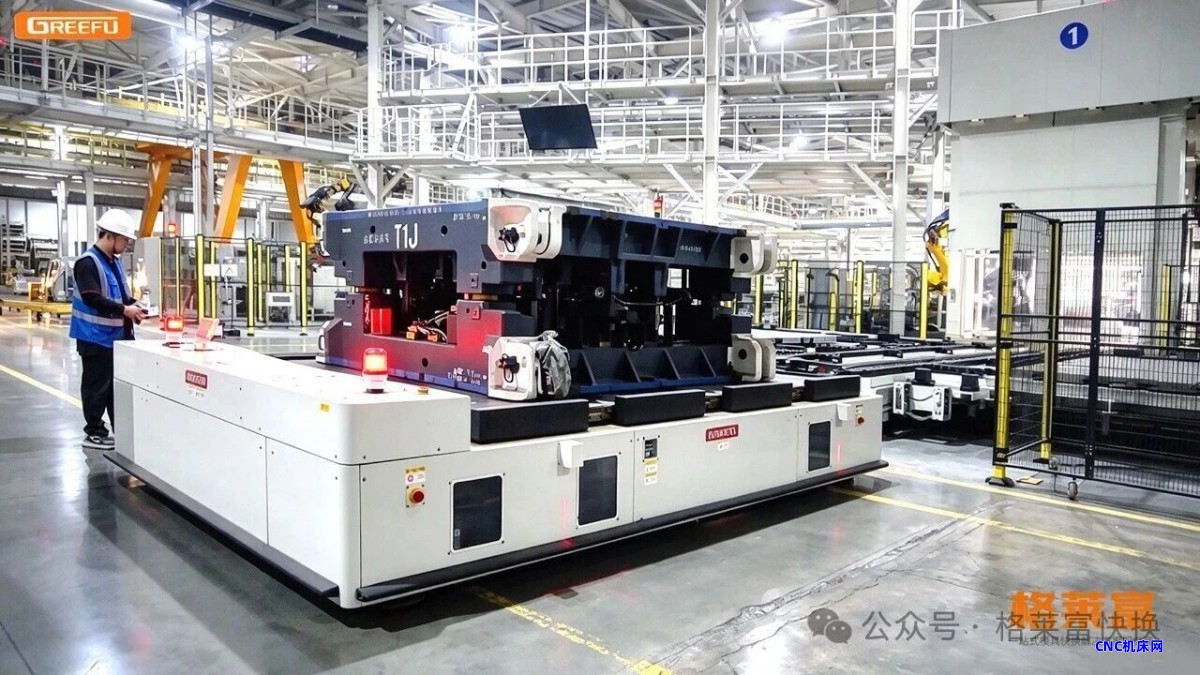
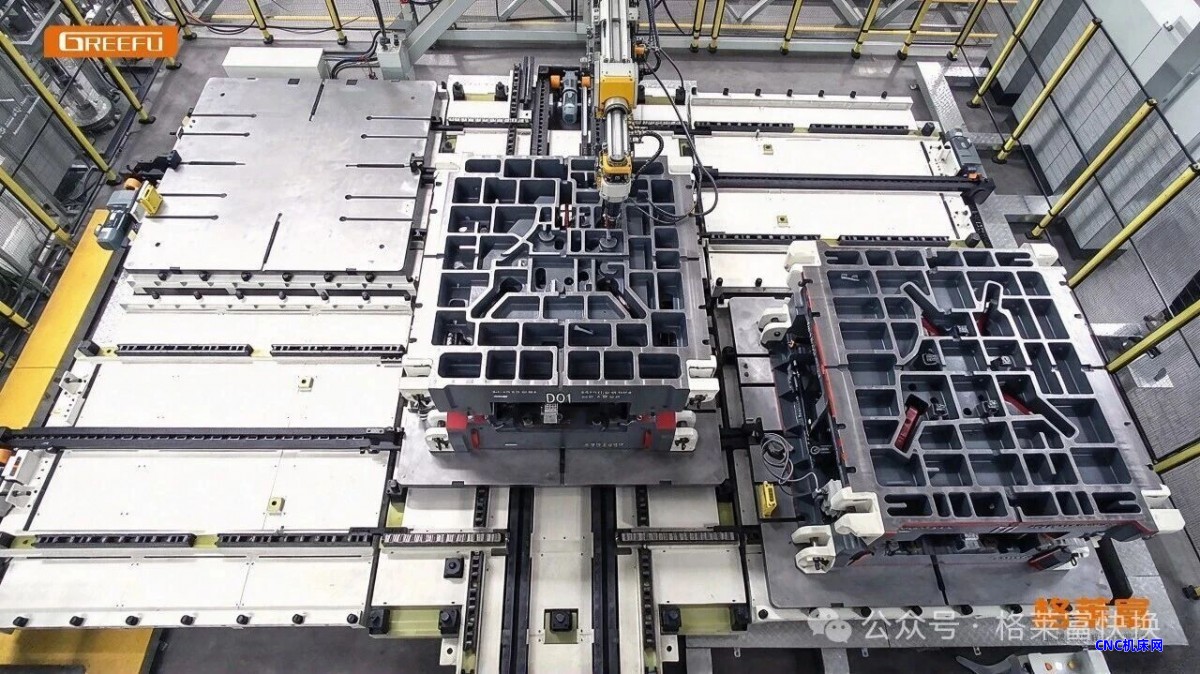
库端:四工位边库/立体模具库存储模具,库位自动管理,模具「有位可归、有位可查」; 线端:每台液压机单侧配置1台换模主框架,配4套边库,满足4套模具自动换模;推拉机构完成模具自动移入、移出压机,液压机台盘加装定位机构作为终点硬限位; 转运端:AGV与换模线自动对接,打通库房到压机的「最后一公里」,系统还具备模具下线功能。
FLOW · 周转链路
立体模具库 → 换模线→ 压机生产 ≤120s → 库房
模具在库、线、机之间全自动周转,「库—线—机—库」一次跑通。还有一点很实际:方案支持模块化分步实施——先上换模线解决换模节拍,再叠加AGV打通转运,最后扩展立体库释放仓储空间。投资节奏,跟着你的产线节奏走。
04
六项硬功夫
核心技术拆解
换模台架与承托辊道额定承载20吨。架体用优质钢材焊接成型,再经热处理消除焊接内应力,配合承载用滚针轴承——重载工况下长期运行,不变形。
存模台架推拉机构最大推拉速度≥280mm/s,模具从存模台到压机的总行程用时≤120秒(含压机动作时间)。「小时级」换模被压到「秒级」——换型,不再是停线的理由。
工位切换与进出压机的驱动装置垂直布置、相对独立,都采用「电机—减速机—链轮链条」机械传动:SEW变频电机(减速机)搭配日本链条,动作平稳可靠;边库推拉机构用「不脱钩」设计,省掉摘挂钩的等待时间,换模节拍再快一截。
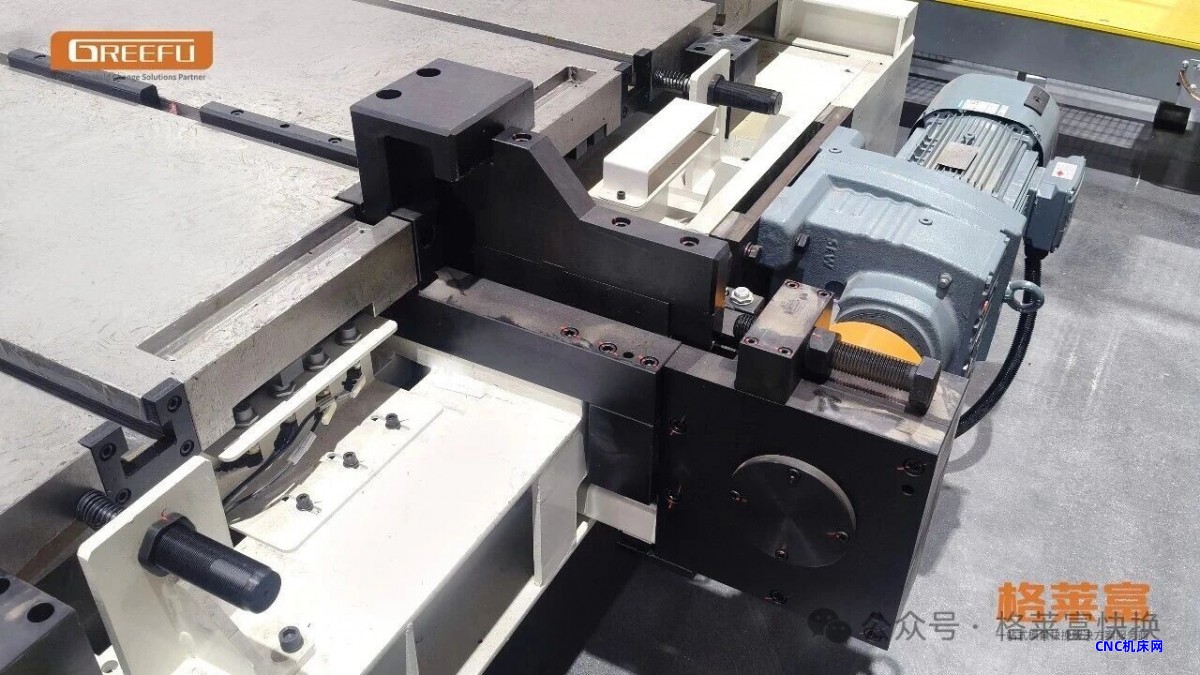
单台换模装置由六段高度可调的主架体构成,段与段之间用螺栓及定位台衔接,现场配打膨胀螺栓或化学锚栓固定。不管是新建智能工厂,还是老车间改造,都不用为地面条件发愁。
双重限位保护;快速切换过程有减速、停止、超程检测,到位有机械定位机构;电机带电流过载保护;靠近压机的两库位模板之间装测距传感器,防止两库位模板同时移动时追尾碰撞。夜班少人化运行,照样安心。
换模架本体上的模块全是IP67现场级模块,现场总线分布式控制,与压机信号互锁;外部接线高度模块化,快插接头快速分离;自动、手动双模式运行。开放的电控架构,也给后续接入AGV调度和模具库管理系统留好了空间。
05
关键参数一览
SPECS · 建议收藏备用
20 T
额定承载
≤120 s
自动换模时间
≥280 mm/s
最大推拉速度
06
已经在客户产线上跑起来了
案例背书,不是图纸上的概念
这套方案不是图纸上的概念,而是已经在新能源头部客户产线上跑起来的系统。
200吨级包边液压机换模系统
国内某头部压力机制造企业
4套换模主框架+16套边库+16套移动垫板,垫板规格2800×2700×80mm。
「1+4+4」的配置,围绕一台200吨级包边液压机,搭起完整的自动换模工位。
华中新能源汽车产业基地零部件项目
华中某新能源汽车产业基地
5套换模装置+22套通用模板——四门模板16套、背门模板6套,具备与AGV换模对接及模具下线功能。
从换模、转运到下线,模具周转的关键环节一次配齐。
截至目前,格莱富已经服务新能源汽车整车、汽车零部件、家电等多个行业的头部企业。下期我们会带来客户产线的深度案例解析——120秒的换模节拍在真实车间里怎么跑出产能,敬请期待。
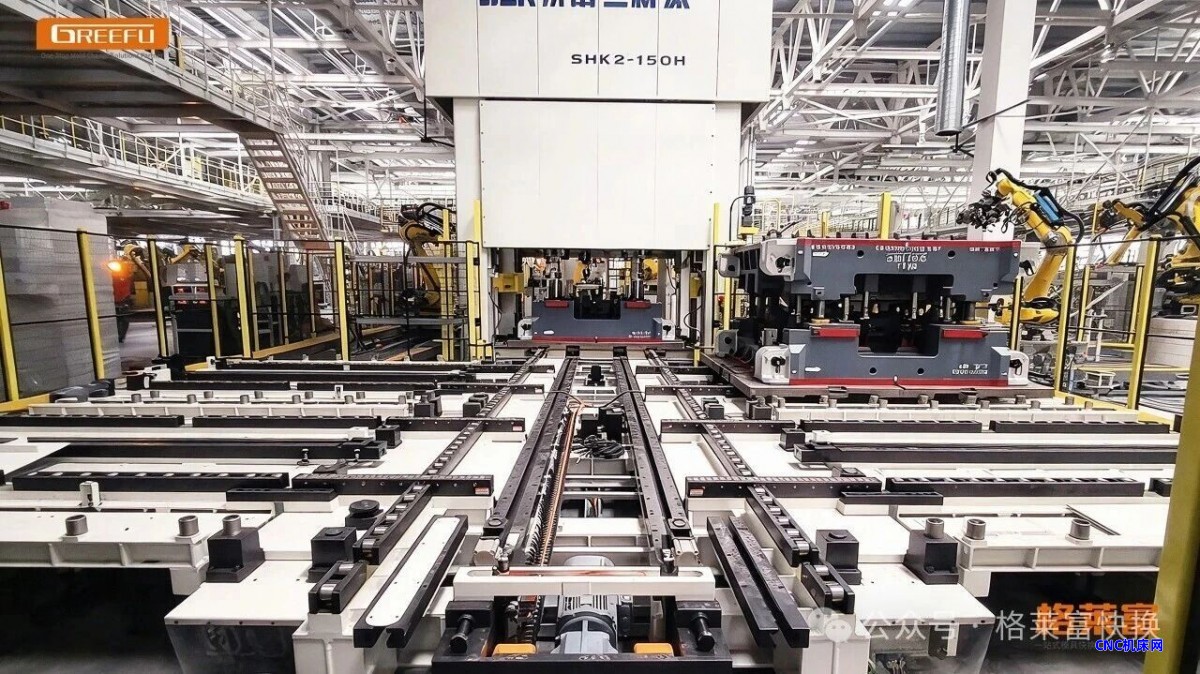
模具周转这件事 找格莱富
新能源的赛道上,车型迭代只会越来越快。换模效率是分水岭,模具周转效率是下一场竞赛的起跑线。与其让20吨的模具继续捆住天车、占掉车间、拖住产线,不如把整条周转链交给一套自动化方案。
不管你卡在哪一环——换模慢、找模难、转运堵、夜班险,还是想整体规划新厂的模具物流,都可以来聊聊。
从一副模具的120秒,到整条链的全自动,格莱富已经替你想好了。
联系我们
欢迎留言或私信,免费获取产线换模与模具周转的方案评估和布局建议。
这里是格莱富,专注模具自动化周转领域,一站式模具换模解决方案服务商。换模和物料/模具周转上的难题,欢迎随时来聊。